2026-09-08
En hydraulcylinderkolvstång är den mest mekaniskt belastade komponenten i ett hydrauliskt ställdon. Det omvandlar vätsketrycket till linjär rörelse, och det är den första komponenten som visar slitage när en cylinder är underdimensionerad, felinriktad eller felaktigt behandlad. Vid fältreparationer är spöet ofta anledningen till att en cylinder byggs om. Så om du ska specificera en ny stav, byta ut en eller utvärdera en leverantör är de praktiska frågorna: vilken diameter, vilken ytbehandling, vilken tolerans och vad ska du förvänta dig att det ska kosta under livslängden? Det korta svaret är att en kolvstång bör väljas för den kombinerade effekten av pelarstyrka, ythårdhet och korrosionsbeständighet, inte för en enskild egenskap. Den här artikeln förklarar de tre faktorerna med hjälp av detaljerna som är viktiga vid upphandling och teknik.
Kolvstången är axeln som förbinder hydraulcylindercylindern med den externa lasten. Den passerar genom en gland och styr kolven inuti hålet. När tryck appliceras sträcker sig stången eller dras tillbaka, och bär hela cylinderkraften. Stången kontrollerar även tätningskontakt och torkarverkan. Som ett resultat påverkar dess diametertolerans och ytfinish direkt läckage och livslängd.
Vid applikation med långa slag kan en tunn stång böjas under kompression. Detta kallas ett problem med kolumnstyrka. Ett säkrare tillvägagångssätt är att öka stångdiametern eller att minska den ostödda längden. Tjockare stavar ger också styvhet och minskar sidobelastningen. För en given hålstorlek bestämmer kolvstångens diameter förlängningshastigheten och returkraften, så det är inte bara ett strukturellt val; det är också ett prestationsval.
De vanligaste kolvstångsfelen delas in i två kategorier. Den första är strukturell. En stav som är för liten för slaglängden har låg pelarhållfasthet, speciellt när man trycker på laster. En lång, tunn stång kommer att böjas eller gå sönder. Den andra kategorin är ytrelaterad. Repor, gropbildning och korrosion kan skada stavens yta, och dessa brister kommer så småningom att förstöra tätningarna. Hårdkromplätering är standardskyddet, men kromskiktet är vanligtvis bara 20 till 40 mikron tjockt. När en repa tränger in i det lagret kan fukt nå basmetallen och starta en underskärningsattack. Därför är ett polerat och korrekt behandlat spö värt mer än ett billigt spö med dålig finish.
Ett annat vanligt problem är felställning. Om stången är monterad i vinkel eller cylindern inte är i linje med lastbanan skapar sidokrafter extra friktion och ojämnt slitage. I mobil utrustning visar sig detta ofta som ensidigt kromslitage och upprepade tätningsbyten. Det rätta svaret är inte en tjockare beläggning utan en bättre utformad stångände och en styvare stödstruktur.
En kolvstång börjar som en kalldragen eller smidd stålstång. Tillverkningsprocessen ska styra hela sekvensen från råvara till färdig montering. Många stavfel går tillbaka till överhoppade steg i den sekvensen, såsom otillräcklig polering före plätering. En typisk process börjar med mittlös slipning för att uppnå önskad diametertolerans, ofta till h8 eller bättre. Därefter poleras staven till en ytråhet på Ra 0,2-0,4 mikron. Om applikationen kräver induktionshärdning, värms stången och kyls innan plätering. Detta ger ett hårt fodral samtidigt som kärnan hålls seg.
Efter värmebehandling går staven genom en elektrolytisk pläteringslinje. Kromtjockleken styrs mellan 20 och 40 mikron för standard hydraulcylindrar. Slutligen poleras staven igen för att ta bort kromtoppar och uppnå den specificerade finishen. Denna slutliga finish är kritisk eftersom en grov stång kommer att slita sönder tätningarna. Wuxi Qunke Machinery driver dedikerade slip-, polerings- och intelligenta galvaniseringslinjer för att upprätthålla denna sekvens, och företagets solida stång med precision är tillverkad specifikt för applikationer som kräver konsekvent dimensionskontroll.
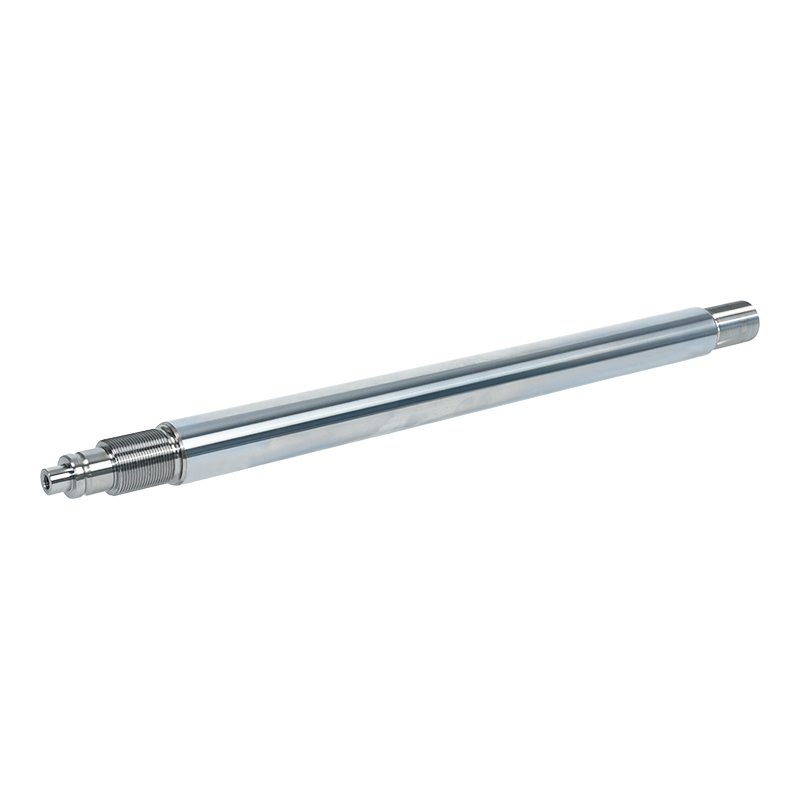
 Precisionsfinish legerat stål Solid kolvstång för precisa hydrauliska system Denna stav är tillverkad av högkvalitativt legerat stål och uppnår snäva toleranser och en överlägsen ytfinish. Tillgänglig i diametrar från Φ20 till Φ500, säkerställer den konsekvent dimensionskontroll för krävande hydrauliska och mekaniska applikationer. Visa produkt →
För att förstå vilka parametrar som faktiskt gör ett spö exakt kan du läsa vår artikel om precisionsbearbetning av kolvstång . Den täcker tolerans, rakhet och ytjämnhet i praktiska termer.
Att välja rätt ytbehandling är en avvägning mellan slitstyrka, korrosionsbeständighet, kostnad och reparerbarhet. Tabellen nedan är en utgångspunkt för att matcha en behandling till din arbetscykel.
| Behandling | Typisk tjocklek | Slitstyrka | Korrosionsbeständighet | Typisk tillämpning |
|---|---|---|---|---|
| Hård krom | 20-40 mikron | Hög | Bra | Allmänna hydraulcylindrar, entreprenadmaskiner |
| Nickel hård krom | 25-50 mikron | Hög | Mycket bra | Marina, offshore och korrosiva miljöer |
| Keramisk beläggning | 50-150 mikron | Mycket hög | Utmärkt | Hög-wear, dry-running, and high-temperature applications |
| Laserbeklädnad | 1-3 mm | Mycket hög | Mycket bra | Kraftiga reparationer och slipande mediakontakt |
| QPQ | 10-20 mikron | Medium-hög | Utmärkt | Små stavar, precisionskomponenter, korrosionskritiska delar |
Hård krom är fortfarande det mest ekonomiska valet för vanliga bygg- och industricylindrar. Den ger bra slitstyrka och kan lätt bearbetas. När miljön är mer aggressiv erbjuder nickel-under-krom eller keramiska beläggningar en bättre korrosionsbarriär. Laserbeklädnad är ett reparationsorienterat tillvägagångssätt som bygger upp tjocka lager för en sliten eller skadad stav. QPQ-behandling är en termokemisk process som producerar ett sammansatt lager, men det är mindre vanligt för stavar med stor diameter.
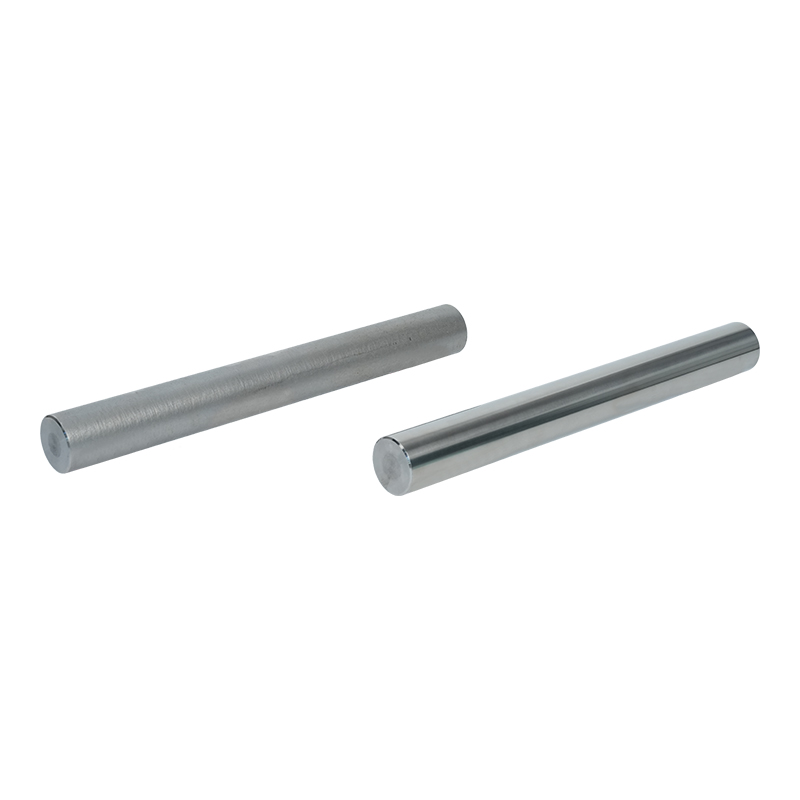
 Hårdförkromad kolvstång för slitage- och korrosionsbeständighet Denna stav är galvaniserad med ett tätt hårdkromlager och erbjuder utmärkt slitstyrka och korrosionsskydd. Det ger en slät yta, förlänger livslängden i vanliga industricylindrar och minskar underhållet. Visa produkt →
Om din arbetscykel huvudsakligen är nötande slitage utan aggressiva kemikalier, är hårt krom fortfarande svårt att slå på värde. För de flesta applikationer med kolvstång för hydrauliska cylindrar kommer ett korrekt kontrollerat hårt kromskikt att leverera år av pålitlig service.
När du begär en offert, var tydlig med följande parametrar: materialkvalitet, stångdiameter och tolerans, ytjämnhet, hårdhet, beläggningstyp och tjocklek samt rakhet. Materialvalet inkluderar vanligtvis kolstål 45# för standardapplikationer, 40Cr för högre hållfasthet, eller rostfritt stål där korrosion är allvarlig. Diametertoleransen är ofta h8 eller h9, men många tillverkare av hydraulcylindrar efterfrågar k6 eller h7 för kritiska tätningar. Ytråhet ska anges som Ra, vanligtvis 0,2-0,4 mikron efter plätering. Rakheten mäts normalt som 0,05 mm per meter för precisionsstavar.
För applikationer med hög kraft, stötbelastade, minskar en smidd kolvstång i ett stycke risken för svetsfel. Smidda stavar är starkare eftersom kornflödet följer delens form. De används ofta i gruvdrift, pålningsmaskiner och stor anläggningsutrustning. Behöver du att staven även ska fungera som oljepassage är en ihålig stav ett bättre val.
 Smidd endelad hydraulcylinderkolvstångsenhet Integrerat smidd för att eliminera svetsfogar, ger denna stav överlägsen styrka och utmattningsmotstånd. Lämpad för stötbelastad och tung utrustning säkerställer den pålitlig prestanda med kontinuerligt spannmålsflöde. Visa produkt →
Bekräfta dessutom leverantörens inspektionsförmåga. En pålitlig leverantör kommer att ha ett dedikerat kvalitetskontrollsteg som kontrollerar diameter, ytjämnhet, pläteringstjocklek och rakhet efter varje processsteg. Undvik att lita på en enda slutinspektion, eftersom en stav med en dold repa under krom kommer att klara en tillfällig kontroll.
En kolvstångsleverantör med bred processerfarenhet kan hjälpa dig att undvika kostsamma misstag. Wuxi Qunke Machinery har tillverkat hydraulcylindrar, pneumatiska cylindrar och precisionskolvstänger sedan 2008. Företaget driver nu ett produktionsområde på 25 000 kvadratmeter och arbetar med kunder inom ingenjörsmaskineri, metallurgi, vattenvård, fartygs- och hamnutrustning, oljefält, gruvdrift och pålningsmaskiner. Dess strategiska partnerskap med stora tillverkare av anläggningsmaskiner har format ett kvalitetssystem som stödjer både prototyparbete och batchproduktion.
Vid matchning av oljecylindrar till tekniska maskiner är stavspecifikationen bara en del av den övergripande passformen. Gland, torkare, tätningstyp och monteringssätt påverkar också prestandan. En leverantör som kan granska hela den hydrauliska cylinderapplikationen, inte bara stången, kommer att tillhandahålla en mer robust lösning. Vi har skrivit en praktik guide för att matcha oljecylindrar till tekniska maskiner som förklarar denna passform i detalj.
För kunder som kräver långsiktig leverans är processkonsistens lika viktig som kvaliteten på första artikeln. En fabrik med dedikerade CNC-slipnings-, polerings- och intelligenta galvaniseringslinjer kan bibehålla samma tolerans från den första staven till den tusende. Den konsistensen är det som håller en maskin igång under ett flerårigt serviceintervall.
Hydraulcylinderkolvstänger är inte en handelsvara. De är en precisionskomponent som måste överleva upprepad belastning, sidokrafter och miljön. Kolonnstyrkan avgör om den böjs; ytbehandling avgör om den korroderar; tolerans avgör om förseglingen håller. Om du fokuserar på alla tre när du anger ett spö, och om du arbetar med en leverantör som kan demonstrera processkontroll och fälterfarenhet, kommer du att spara pengar på reparationer, stillestånd och för tidiga byten.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil