2026-07-03
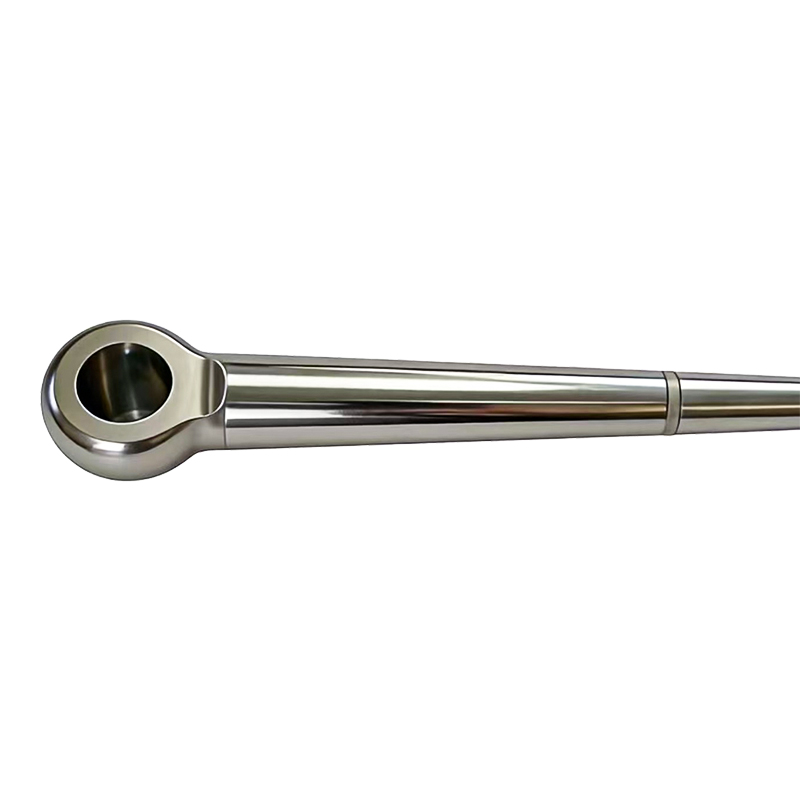
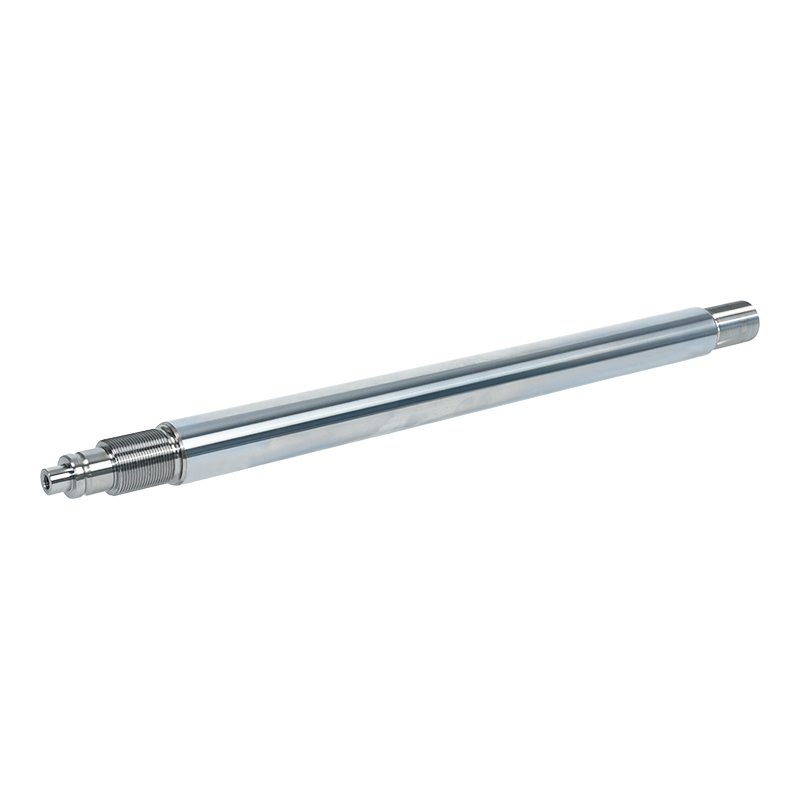
Om du någonsin har haft ett fel på en hydraulisk cylinder tidigt, finns det en god chans att grundorsaken spårar tillbaka till kolvstången, inte tätningarna eller cylinderkroppen. Precisionsbearbetning av kolvstång är det som avgör om en stav håller i sig under upprepade tryckcykler eller börjar läcka och spricka inom månader. Denna guide bryter ner vad som faktiskt går in i precisionskolvstångsbearbetning, varför varje steg är viktigt och vad du ska kontrollera innan du accepterar en sats från en leverantör.
En kolvstång är inte bara en metallstång som rör sig in och ut ur en cylinder. Det är en lastbärande, trycktätande komponent som måste överleva tusentals eller miljontals förlängnings- och indragningscykler utan att förlora sin form, ytfinish eller rakhet. Även en liten avvikelse i rundhet eller ytjämnhet kan påskynda tätningsslitage, tillåta vätska att passera eller få stången att böjas vid sidobelastning. Det är därför som precisionskolvstångsbearbetning inte behandlas som en valfri uppgradering i de flesta industriella applikationer – det är ett grundkrav för allt som används i hydraulcylindrar, ställdon eller tunga maskiner.
Kostnadsskillnaden mellan en stav som bearbetats med lösa toleranser och en bearbetad enligt precisionsspecifikationer är vanligtvis liten jämfört med kostnaden för för tidigt haveri. En stav som går sönder i fält behöver inte bara bytas ut – det innebär ofta stillestånd, byte av tätning och ibland skada på själva cylinderloppet.
Precisionskolvstångsbearbetning följer vanligtvis en sekvens av bearbetnings- och efterbehandlingssteg, som varje bygger på noggrannheten hos den sista. Att hoppa över eller skynda på någon av dessa stadier tenderar att dyka upp senare som ett funktionellt problem.
Den råa stången vänds först på en svarv för att få ner den nära den slutliga diametern, vilket tar bort huvuddelen av överskottsmaterial och etablerar den grundläggande cylindriska formen. Detta steg lägger grunden för varje senare steg, så utlopp och konsistens här spelar roll även om ytfinishen fortfarande är grov vid denna tidpunkt.
Efter vändning går stången genom mittlös eller cylindrisk slipning för att få diametern inom snäv tolerans och förbättra rakheten. Slipning är där det mesta av dimensionsprecisionen faktiskt uppnås, eftersom det tar bort de små inkonsekvenser som lämnas efter genom att vrida och ger en mycket finare ytfinish.
Ett poleringspass förfinar ytan ytterligare och riktar in sig på de låga ytråhetsvärdena som krävs för god tätningskontakt. Det här steget påverkar direkt hur väl staven interagerar med hydrauliska tätningar - en stav som är för grov kommer att slita tätningar snabbt, medan en som är alltför slät på fel sätt faktiskt kan minska kvarhållandet av smörjning.
Särskilt långa stavar kan utveckla små böjningar under tidigare bearbetnings- eller värmebehandlingssteg. En riktningsprocess, som ofta görs mekaniskt under kontrollerat tryck, korrigerar detta innan slutinspektionen så att stången presterar konsekvent längs hela sin längd under belastning.
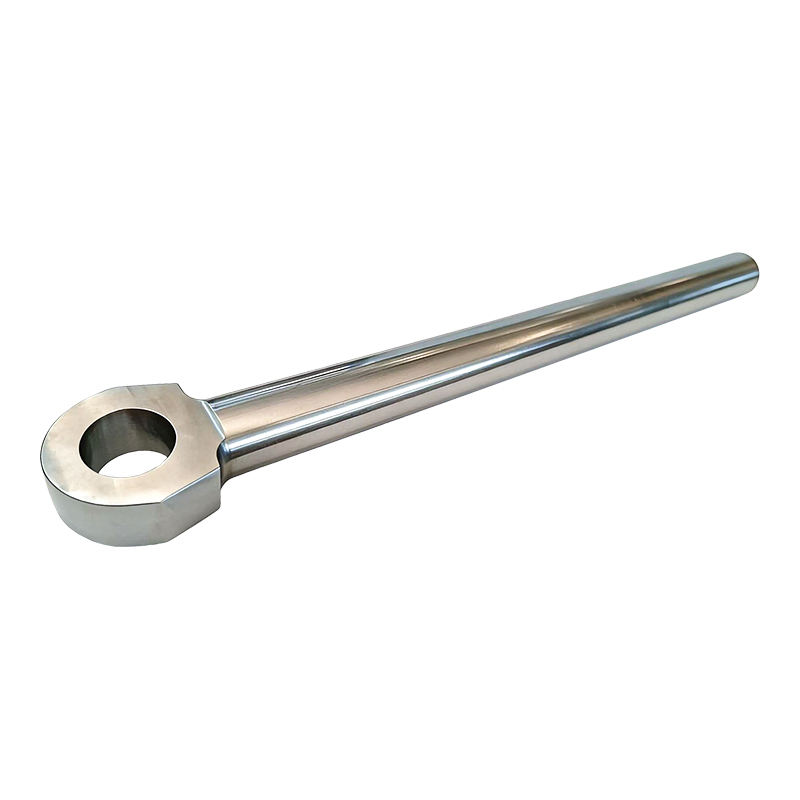
Enbart bearbetning gör inte en kolvstång redo för krävande applikationer. Ytbehandlingar tillför hårdheten, korrosionsbeständigheten och slitageskyddet som råbearbetat stål inte har på egen hand. Olika behandlingar passar olika driftsmiljöer och att välja fel är en vanlig orsak till tidigt spöbrott.
| Behandling | Huvudsaklig fördel | Typiskt användningsfall |
| Hård förkromning | Hög slitstyrka, bra korrosionsskydd | Hydraulcylindrar för allmänna ändamål |
| Nickel-krombeläggning | Förbättrad korrosionsbeständighet jämfört med standard krom | Marina, offshore och fuktiga miljöer |
| Induktionshärdning | Ökad ythårdhet samtidigt som en seg kärna bibehålls | Tunglast industriell och mobil utrustning |
| Keramisk beläggning | Utmärkt slitage och kemikaliebeständighet | Aggressiva kemiska eller högcykelmiljöer |
| Nitrering | Djup ythårdhet utan betydande dimensionsförändringar | Precisionsapplikationer känsliga för distorsion |
När man utvärderar en leverantörs precisionskolvstångsbearbetningsförmåga, säger några mätbara specifikationer dig mycket mer än ett allmänt påstående om "hög precision". Det här är siffrorna som är värda att fråga direkt efter.
De flesta kolvstångsfel kan spåras tillbaka till ett underskott i ett av bearbetningsstegen som beskrivs ovan. Stavar som slipas inkonsekvent uppvisar ofta ojämna slitagemönster när de väl installerats, eftersom tätningen kommer i kontakt med en något oregelbunden yta vid varje slag. Dålig uträtning lämnar stavar benägna att belastas i sidled under tryck, vilket påskyndar både tätningsslitage och stångtrötthet över tiden.
Beläggningsproblem är ett annat vanligt problem, särskilt när pläteringstjockleken är inkonsekvent eller vidhäftningen är svag. En beläggning som flagnar eller slits igenom i förtid utsätter basmetallen för korrosion, vilket snabbt kan förvandla en liten ytdefekt till en stång som behöver bytas ut fullt ut. Att välja en leverantör som dokumenterar och kontrollerar var och en av dessa variabler är vanligtvis skillnaden mellan en stav som håller i flera år och en som orsakar upprepade underhållsproblem.
Innan du förbinder dig till en leverantör för precisionskolvstångsbearbetning är det värt att få tydliga svar på några praktiska frågor snarare än att förlita sig på allmänna marknadsföringspåståenden.
Precisionskolvstångsbearbetning är inte ett enda steg du kan bocka av på en lista – det är en kedja av bearbetnings- och efterbehandlingsbeslut som alla måste hålla ihop. Ett spö som är perfekt slipat men dåligt belagt kommer att misslyckas lika snabbt som ett som är väl belagt men inkonsekvent slipat. Att få tydlig dokumentation och mätbara toleranser från en leverantör i förväg är det mest pålitliga sättet att undvika att ta reda på en svag länk efter att spöet redan är i drift.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil