Varför traditionell hårdförkromning omprövas
Hårdkromplätering har varit standardbeläggningen för en belagd kolvstång i årtionden, till stor del för att den erbjuder en stark balans mellan slitstyrka, korrosionsskydd och relativt låg kostnad. Men själva pläteringsprocessen bygger på sexvärt krom, som är föremål för allt strängare miljö- och arbetsplatssäkerhetsbestämmelser i många regioner. Detta regulatoriska tryck har inte eliminerat hård krom som ett alternativ, men det har drivit tillverkare att utvärdera alternativa beläggningstekniker som kan matcha dess prestanda utan samma miljöbelastning.
Skiftet är inte heller rent reglerande. Några av de alternativa beläggningarna som har dykt upp som substitut överträffar faktiskt traditionell hårdkrom i specifika slitage- och korrosionsscenarier, vilket innebär att samtalet har gått bortom enkel efterlevnad och till äkta prestandajämförelse för vissa applikationer.
Mikrosprickor i hård krom är inte alltid en defekt
En detalj som överraskar folk som är nya med belagda hydrauliska kolvstångsspecifikationer är att hårdförkromad naturligt utvecklar ett nätverk av mikrosprickor som en del av pläteringsprocessen, och detta är inte automatiskt ett tecken på dålig kvalitet. Dessa mikrosprickor bildas på grund av inre spänningar som byggs upp när kromskiktet avsätts, och i en korrekt kontrollerad pläteringsprocess fördelas de jämnt och förblir tillräckligt grunda för att de inte äventyrar beläggningens totala prestanda.
När mikrosprickning blir ett verkligt problem
Problemet uppstår när sprickor är ojämnt fördelade, går djupare än förväntat eller ansluter till varandra för att bilda en kontinuerlig väg ner till basmetallen. I så fall kan frätande fukt eller föroreningar arbeta sig igenom beläggningen och börja angripa substratet under, så småningom få beläggningen att lyfta eller flagna även om ytan fortfarande kan se intakt ut från utsidan.
Väteförsprödning: en risk som införs av själva pläteringsprocessen
Galvaniseringsprocesser som används för att applicera hård krom kan införa väteatomer i basstålet under pläteringsreaktionen, och om det lämnas obehandlat kan detta väte migrera in i metallens kristallstruktur och göra staven mer spröd än vad dess ursprungliga materialspecifikation skulle antyda. Detta är ett särskilt problem för höghållfasta stålstänger, eftersom legeringar med högre hållfasthet tenderar att vara mer mottagliga för väteförsprödning än material med lägre hållfasthet.
- Bakning efter plätering, ett kontrollerat värmebehandlingssteg, används för att driva tillbaka absorberat väte ur basmetallen
- Bakning måste ske inom ett specifikt fönster efter plätering, eftersom fördröjd behandling minskar dess effektivitet
- Stångmaterial med högre hållfasthet kräver i allmänhet mer noggrann kontroll av detta steg än legeringar med standardhållfasthet
- Att hoppa över eller förkorta bakprocessen är en vanlig orsak till oväntade spröda fel i annars välbearbetade stavar
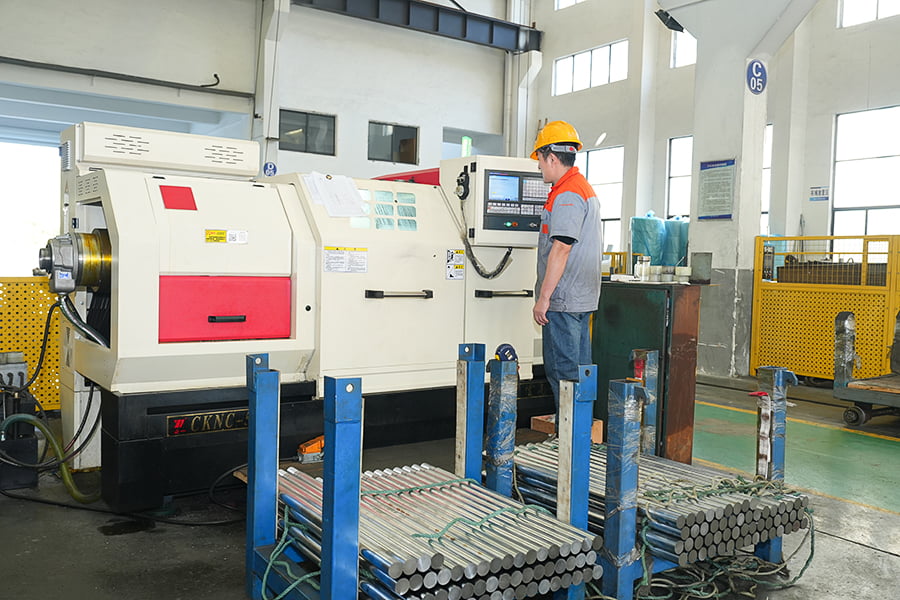
Bakning efter plätering är ett standardsteg som inte är förhandlingsbart i vår beläggningsprocess på vår Wuxi-anläggning, just för att väteförsprödning är den typ av dolda risk som inte kommer att dyka upp under en normal dimensionell eller visuell inspektion.
HVOF termisk spray som ett växande alternativ
High Velocity Oxygen Fuel, eller HVOF, termisk spraybeläggning har blivit ett av de vanligare alternativen till traditionell förkromning för belagd hydraulisk kolvstång applikationer. Istället för att avsätta metall genom en elektropläteringsreaktion, sprutar HVOF en uppvärmd volframkarbid eller liknande material på stavytan med extremt hög hastighet, vilket skapar en tät beläggning med mycket låg porositet. Denna process tenderar att producera en beläggning med bättre slitstyrka i nötande miljöer och medför inte samma risk för väteförsprödning som förknippas med galvanisering.
Avvägningen är vanligtvis kostnad och utrustningstillgänglighet, eftersom HVOF kräver specialiserad sprututrustning som inte är lika allmänt tillgänglig som konventionella förkromade linjer. För applikationer där driftsmiljön är särskilt nötande, såsom gruv- eller pålningsmaskiner, motiveras den extra kostnaden ofta av en betydligt längre livslängd jämfört med standard hårdkrom.
Vidhäftningstestning avgör om en beläggning verkligen håller
En beläggning kan uppfylla alla tjockleks- och hårdhetsspecifikationer på papper och fortfarande misslyckas i förtid om vidhäftningen mellan beläggningen och basmetallen inte var korrekt verifierad. Dålig ytförberedelse före beläggning, såsom otillräcklig rengöring eller otillräcklig uppruggning av ytan, kan lämna en beläggning som är mekaniskt sund isolerad men dåligt bunden till underlaget, vilket visar sig som flagning eller flagning när stången utsätts för verklig driftsbelastning snarare än under statisk testning.
| Testmetod | Vad den verifierar |
| Böjtest | Oavsett om beläggningen spricker eller lyfter under mekanisk böjning |
| Cross-Cut Test | Vidhäftningsstyrka mellan beläggningsskikt och basmetall på mikronivå |
| Saltspraytest | Korrosionsbeständighet och beläggningsintegritet under accelererad exponering |
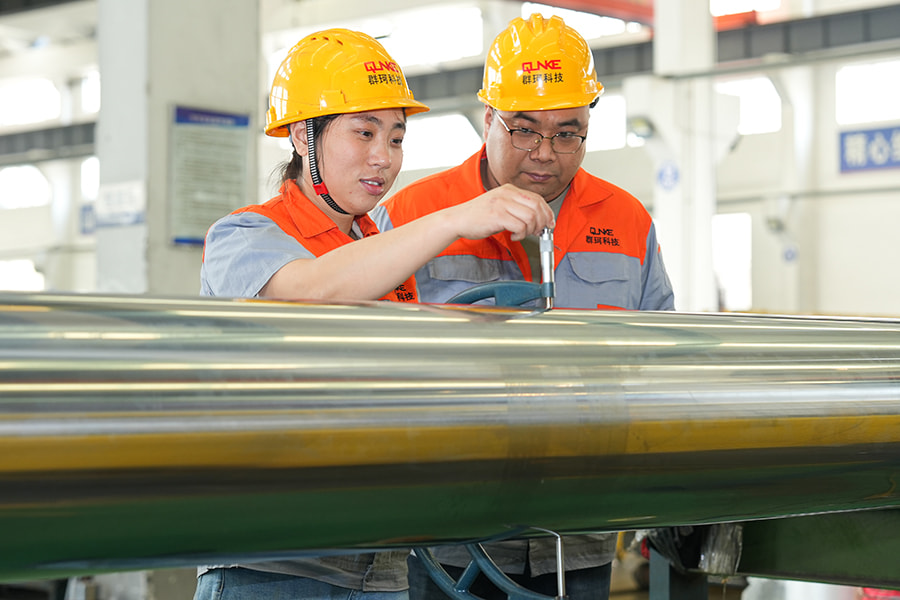
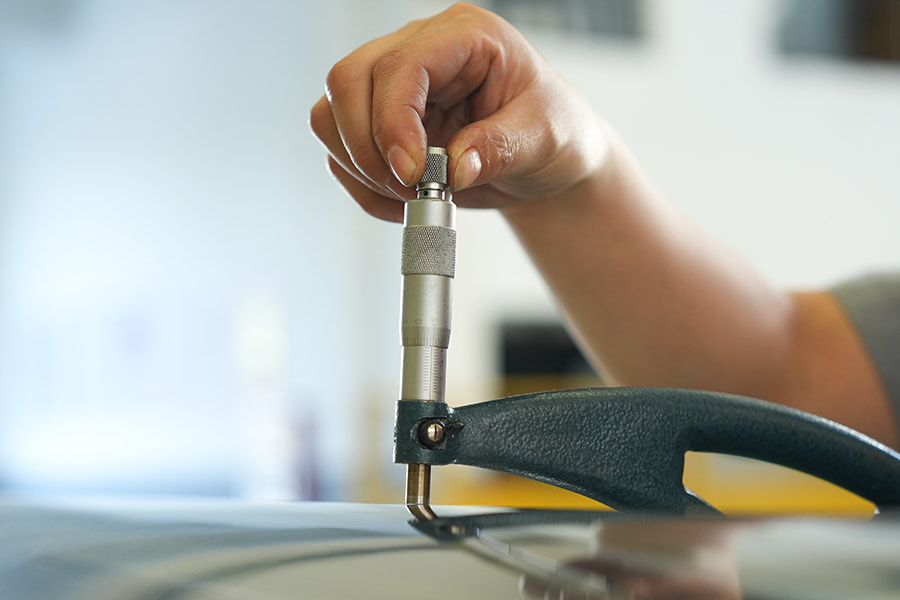
| Tjockleksmätning | Konsistens av beläggningsdjup över hela stavytan |
Matcha val av beläggning till den verkliga driftsmiljön
Att välja en beläggning för en kolvstång är inte ett beslut som passar alla, eftersom olika driftsmiljöer stressar olika fellägen. En beläggning som fungerar bra i en torr miljö med låg korrosion kanske inte håller i en marin- eller kustapplikation, och en beläggning som är optimerad för korrosionsbeständighet är inte nödvändigtvis det bästa valet för en slitande, partikeltung miljö som gruvdrift eller schaktning.
- Standard hårdkrom fungerar tillförlitligt i allmänna industri- och anläggningsmaskiner med måttlig exponering
- Nickel-krom eller keramiska beläggningar tenderar att hålla bättre i havs-, hamn- och kustmiljöer med hög saltexponering
- HVOF-applicerade volframkarbidbeläggningar passar nötande miljöer som gruv- och pålningsmaskiner där partikelslitage är det dominerande problemet
- Applikationer med kombinerad risk för korrosion och nötning drar ibland nytta av en skiktad eller hybridbeläggningsmetod snarare än en enda beläggningstyp
Vi har levererat belagda hydrauliska kolvstänger över vattenskydds-, marin- och oljefältsprojekten för, att matcha beläggningen till den specifika kombinationen av fukt, nötning och belastningsförhållanden har konsekvent gjort en större skillnad i livslängd än att bara välja den högst rankade beläggningen som finns.