2026-10-13
A hydraulcylinderkolvstång ser ut som ett enkelt stycke stål, vilket är precis därför det blir förbisett tills något går fel. I praktiken är staven den del som bär varje belastning, absorberar varje sidokraft och tar full belastning av damm, fukt och salt i arbetsmiljön. När en cylinder börjar gråta olja, driva under belastning eller skära sina tätningar, är spöytan vanligtvis där historien började.
Vi har tillverkat kolvstänger för vattenvård, metallurgi, entreprenadmaskiner, fartygs- och hamnutrustning, oljefält, gruvdrift, pålningsriggar och grävmaskiner sedan 2008. Vi tenderar att titta på den här delen inifrån och ut: vad den är gjord av, hur den är färdig och hur den ska specificeras för jobbet den ska göra.
I en dubbelverkande cylinder är kolvstången den enda delen av den rörliga enheten som omvärlden någonsin ser. Den gängar eller svetsar till maskinen, den glider genom stångtätningen och styrbussningen vid varje slag, och den överför kolvkraften till vad maskinen än trycker, lyfter eller håller.
Det jobbet skapar två krav som drar åt motsatta håll. Ytan måste vara tillräckligt hård och jämn för att motstå skärning och för att låta tätningen glida utan att ha ett spår i den. Kärnan måste hålla sig tillräckligt tuff för att tåla böjningsbelastningar och enstaka stötar utan att knäckas. En stav som härdat hela vägen kommer att motstå slitage vackert och sedan spricka första gången någon sidolastar den; en mjuk stav kommer att böjas graciöst i flera år och slita ut sina tätningar på en säsong. Den fungerande kompromissen är en tuff kärna med ett hårt, väl sammanfogat ytskikt, varför finishen har lika stor betydelse som basmaterialet.
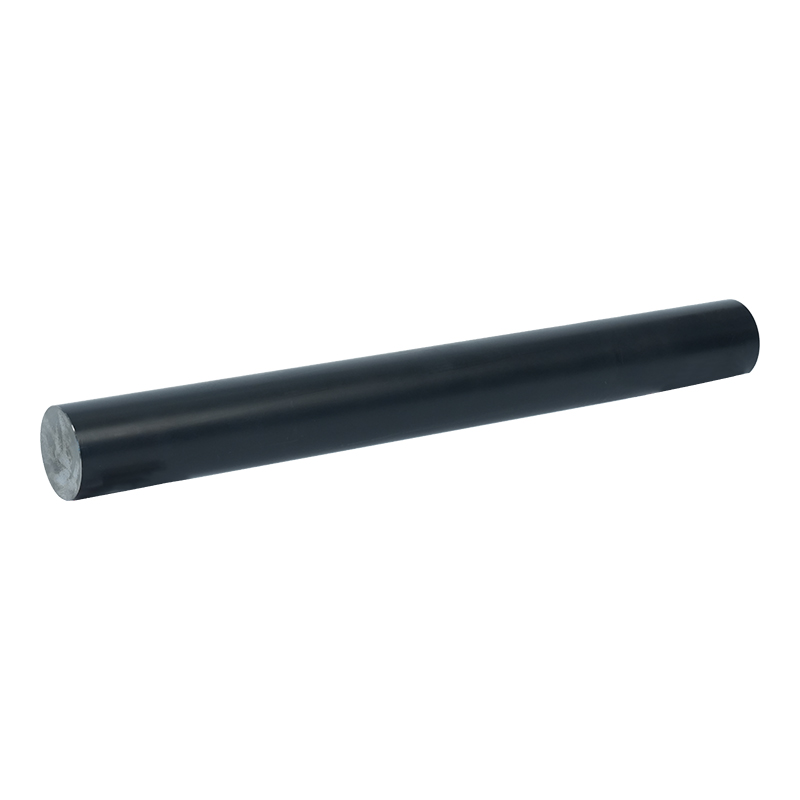
Solid stav är standardvalet för de flesta hydraulcylindrar, och av goda skäl. Den är enkel att bearbeta, ger hög styvhet för sin diameter och kostnaden per meter är lätt att motivera. Vårt sortiment delar upp den i en version med enkel finish för allmänt tillverkningsarbete och en precisionsfinish där diametertolerans, rakhet och ytjämnhet alla måste sitta inuti ett tätare band, den typ av stång som går in i en cylinder med en tättslutande styrbussning eller en servostyrd axel.
 Precision Finish Legering Stål Solid Kolvstång Massiv stång med precisionsfinish för tättslutande styrbussningar eller servoyxor, med alternativ av legerat stål, F5–F9-noggrannhet, Φ20–Φ500 diametrar och valfri hårdförkromning. Visa produkt →
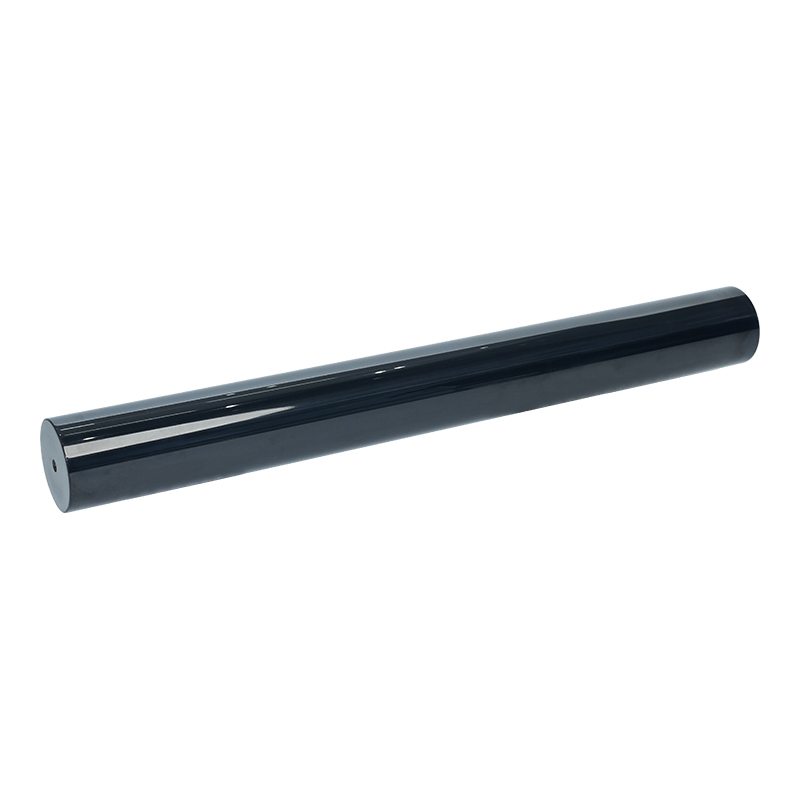
Ihålig stav löser ett annat problem. På cylindrar med lång slag eller stor diameter blir vikten av en solid stång en belastning i sig: den ökar trögheten som maskinen måste röra sig och på en horisontell axel ökar den böjmomentet på styrningen. En ihålig kolvstång håller den yttre diametern densamma samtidigt som den tar bort material från mitten, så styvheten sjunker mycket mindre än vikten gör. I vissa utföranden fungerar hålet som en oljepassage, varför ihåliga oljerör används där hydraulkretsen måste gå genom stången snarare än runt den. Ihålig stav är ingen universell uppgradering, eftersom det kostar mer att tillverka och hålet måste tätas korrekt, men där vikt och förpackning är bindande begränsningar är det ofta det enda vettiga svaret.
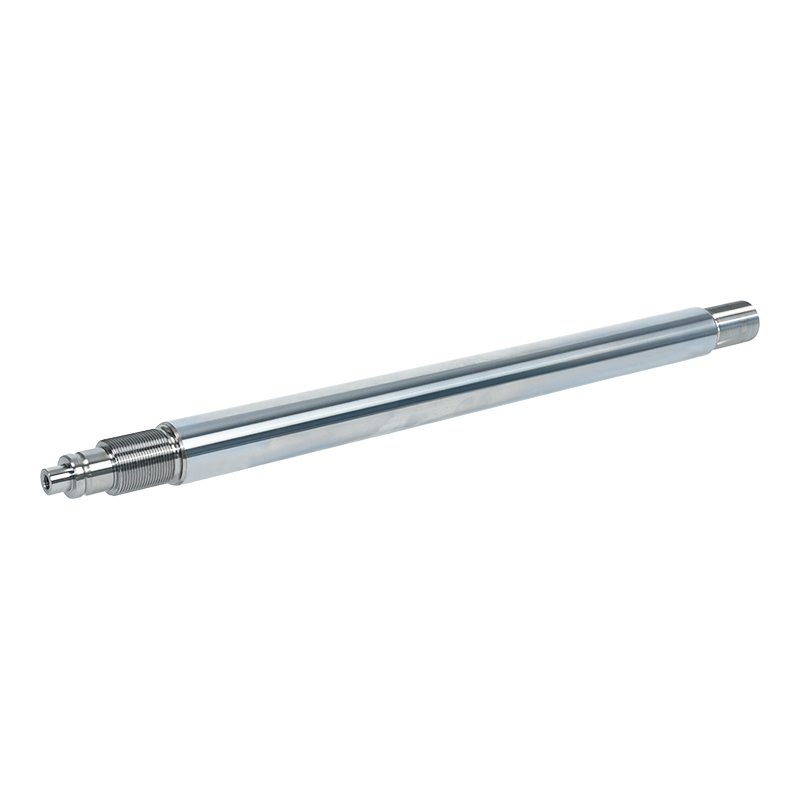
Vissa kunder vill inte ha en bar bar alls. De vill ha en montering, vilket betyder att stångkroppen redan är ansluten till ändbeslaget och ibland till själva kolven. Det finns tre vanliga sätt att bygga en. En smidd stång i ett stycke rubbas eller smids i änden så att huvudet och skaftet blir ett enda sammanhängande metallstycke, utan svets och fog, vilket gör det till det starkaste alternativet för stavar som inte får gå sönder vid stötar. En integrerad svetsstav har separat bearbetade ändar svetsade till kroppen med full penetrering genom sektionen. En delad svetsstav använder en delad struktur sammanfogad genom svetsning, vilket är lättare att bearbeta och värmebehandla när kroppen är lång eller geometrin är besvärlig.
 Smidda endelade hydraulcylinderkolvstångsenheter Smidda kolvstångsenheter i ett stycke utan svets eller skarv för tung användning med hög chock; legerat stål, Φ20–Φ500 diametrar, F5–F9 noggrannhet, valfri hårdkrom. Visa produkt →
Valet beror på lastriktning, förhållandet mellan längd och diameter på stången och hur mycket inspektion kunden är beredd att utföra. Smidda stavar går i allmänhet i tunga och högstötande positioner; svetsade sammansättningar fungerar bra för medelstora belastningar och för former där kostnadskontroll är viktigare än maximal styrka. Ingen av de tre är bättre i det abstrakta, bara bättre för ett givet jobb.
Ytskiktet gör tre jobb samtidigt: det höjer hårdheten, det sänker friktionen mot tätningen och det håller syre och vatten borta från basstålet. Att välja en process är egentligen en fråga om miljön spötet kommer att leva i. Ett spö på en inomhuspress i en torrverkstad och ett spö på en pålningsrigg som arbetar i regn och grus behöver inte samma finish, och att betala för fel är pengar som spenderas på fel ställe. Vår alternativ för kolvstångsbeläggning täcker vägar från vanlig hårdförkromning genom kompositskikt till termiska och diffusionsprocesser, och tabellen nedan är den korta versionen av när var och en vanligtvis tjänar sitt behåll.
| Ytbehandling | Vad det ger | Där den normalt används |
|---|---|---|
| Hård krombeläggning | Hög hårdhet, låg friktion, jämn lagertjocklek | Allmänna hydraulcylindrar, stavar utsatta för fuktig luft |
| Mjölkvit och hård krom | Mjukare basskikt plus ett hårt toppskikt, bättre korrosionsbeständighet | Kust-, fartygs- och hamnutrustning, platser med hög luftfuktighet |
| Nickel och hårt krom | Extra korrosionsbarriär under det hårda lagret | Kemiska anläggningar, offshorearbete, frekvent spolning |
| Keramisk beläggning | Mycket hög hårdhet, motståndskraft mot nötning och partikelpåverkan | Gruvdrift, pålning, dammiga och grusiga miljöer |
| Laserbeklädnad | Ett metallurgiskt bundet lager som kan återuppbygga slitet material | Kraftiga stavar och reparation av slitna eller repade ytor |
| QPQ beläggning | Saltbadsnitrering med mycket låg distorsion och en matt finish | Precisionsstänger där dimensionsstabilitet är avgörande |
 Hårdkromad kolvstång för hydrauliska komponenter Hårdkromad kolvstång erbjuder slitage, nötning, utmattning och korrosionsbeständighet, med kontrollerad beläggningstjocklek för tätning, passning, dimensionsrestaurering och krävande hydraulisk service. Visa produkt →
En punkt värd att upprepas: tjockare är inte automatiskt bättre. Kromlager som är för tjocka kan flisas vid böjning, och en beläggning som valts enbart för sin hårdhet kanske inte har något svar på en salthaltig atmosfär. I praktiken måste finish, skikttjocklek och basmaterial bestämmas tillsammans.
När någon skickar oss en ritning, eller bara en skiss med mått på, avgör vanligtvis samma sex variabler om spöet kommer att fungera korrekt.
En kolvstång misslyckas sällan utan förvarning. Vanligtvis ger det månader av synliga signaler först.
Det som skiljer pris på en kolvstång är sällan bara priset; det är om leverantören kan förklara hur kvaliteten kontrolleras. Certifieringar som ISO 9001 och ISO 14001, inspektion av inkommande material och beläggningstjocklek uppmätt i stället för att öga allt.
Det är också värt att be om en skriftlig beskrivning av efterbehandlingssekvensen. Vår egen syn på precision kolvstång bearbetning är att slipning och polering, inte pläteringstanken, är det som gör en stav exakt. Kapacitet, mått på plätering av badkar och leveransrytm är också värda att förstå, speciellt när staven är längre än vanligt eller ritningen kommer att beställas igen regelbundet.
Vid leverans är en fabrik som hanterar arbetet som ett flöde från råstång till slutlig ytbehandling i allmänhet lättare att spåra tillbaka. Våra egna anläggningar täcker mer än 25 000 kvadratmeter av just den anledningen och kvalitets- och miljösystemen har varit igång sedan 2011.
Om det finns en takeaway här så är det att en hydraulcylinderkolvstång inte är en vara som köps på metervara och glöms bort. Få basmaterialet, rakheten, ytprocessen och skikttjockleken rätt för plikten, och ett vanligt spö kommer att fungera i flera år utan problem. Få någon av dem fel, och det kan misslyckas inom månader. Om du specificerar en stav för en ny maskin, eller arbetar genom en batch som hela tiden kommer tillbaka, går vi gärna igenom alternativen med dig och håller det praktiskt.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil