Väggtjocklekens enhetlighet bestämmer den verkliga styrkan mer än diametern ensam
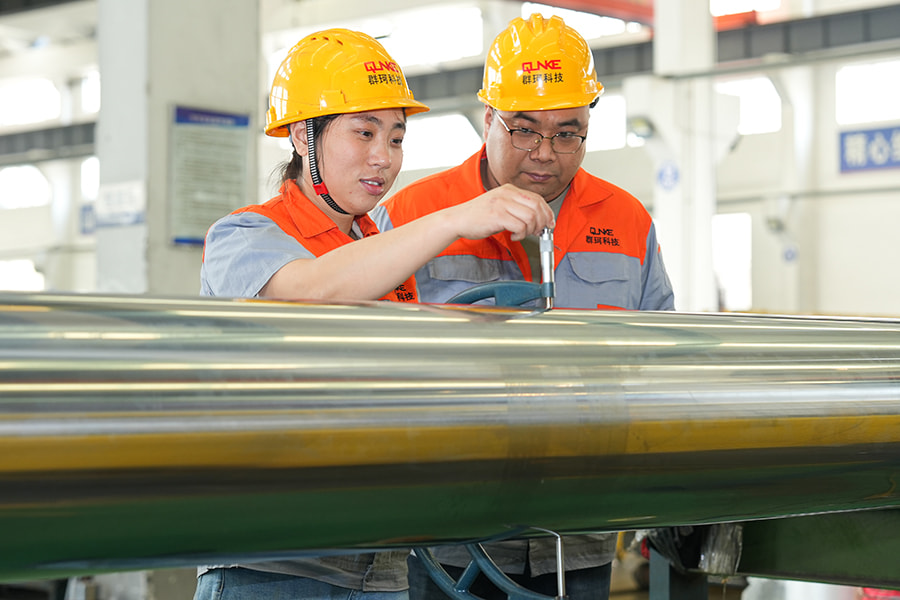
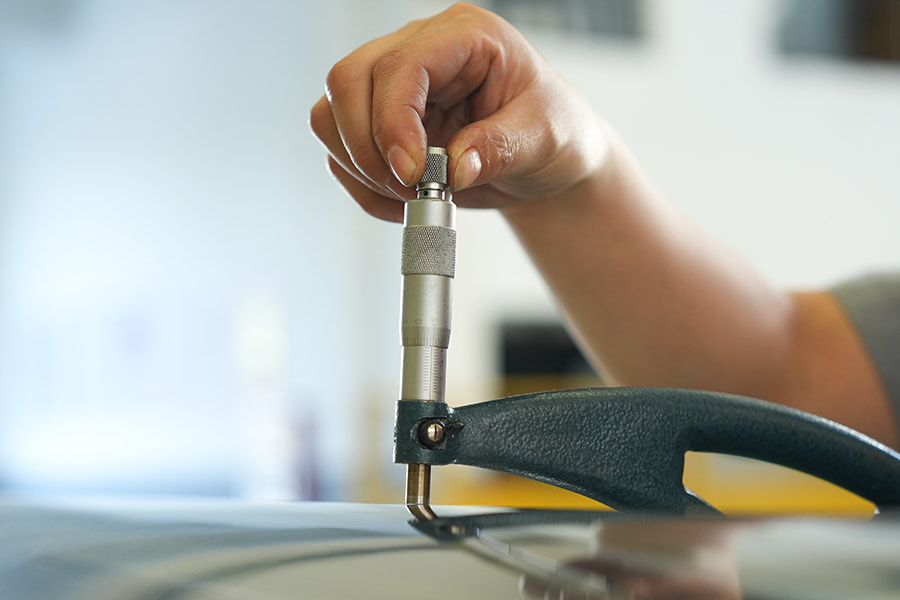
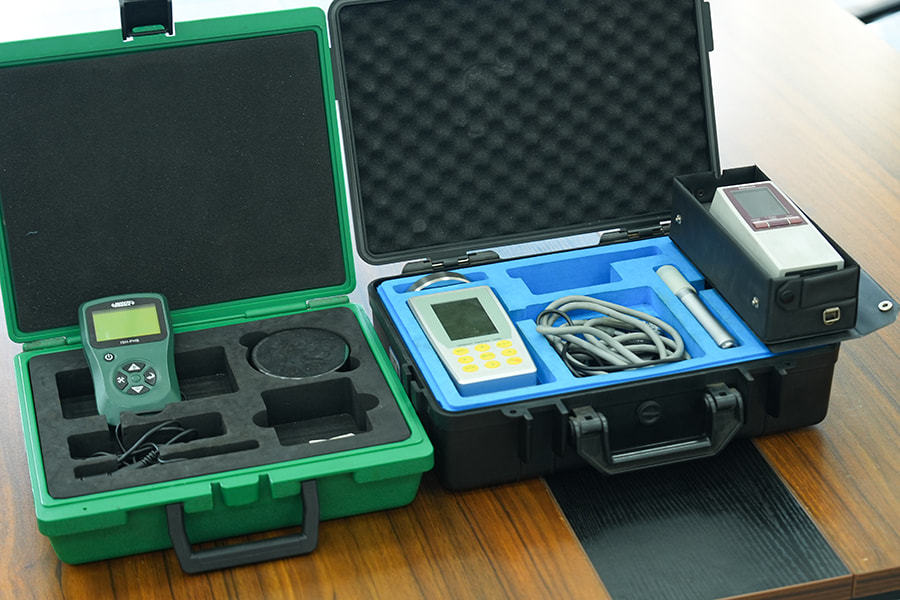
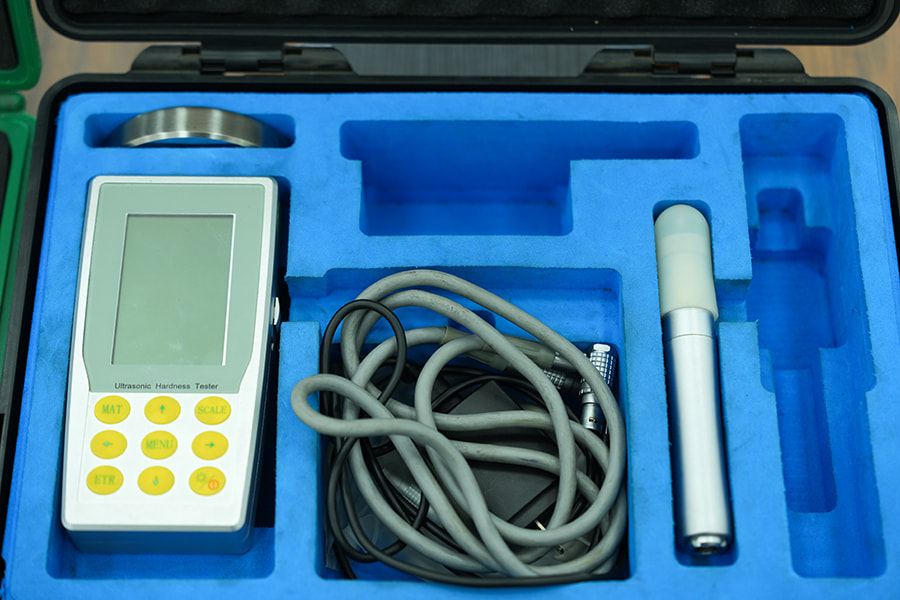
En ihålig kolvstångs styrka är inte bara en funktion av dess ytterdiameter och hålstorlek på papper – den beror mycket på hur jämn väggtjockleken förblir runt hela omkretsen och längs hela längden. Om det inre hålet glider till och med något utanför mitten under bearbetningen, hamnar en sida av stången med en tunnare vägg än den andra, vilket skapar en svag punkt som beter sig mycket annorlunda under belastning än vad den nominella väggtjockleken skulle antyda. Denna typ av excentricitet är svår att fånga med en enkel ytterdiametermätning, varför väggtjockleksverifiering vanligtvis kräver ultraljudstjocklekstestning vid flera punkter längs stången snarare än att förlita sig på visuell eller dimensionell inspektion av enbart exteriören.
I praktiken betyder det två ihåliga kolvstänger med identiska ytter- och innerdiameterspecifikationer på ett specifikationsblad kan ha en meningsfullt olika belastningskapacitet i verkligheten om den ena tillverkades med strängare koncentricitetskontroll under borrning än den andra.
Den inre ytan är lika viktig som den yttre ytan
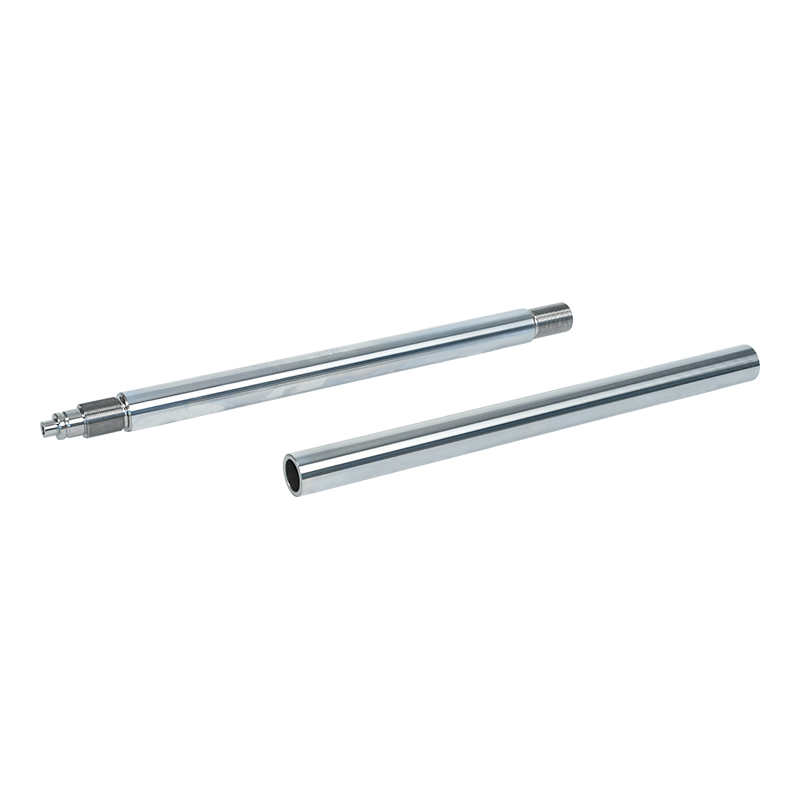
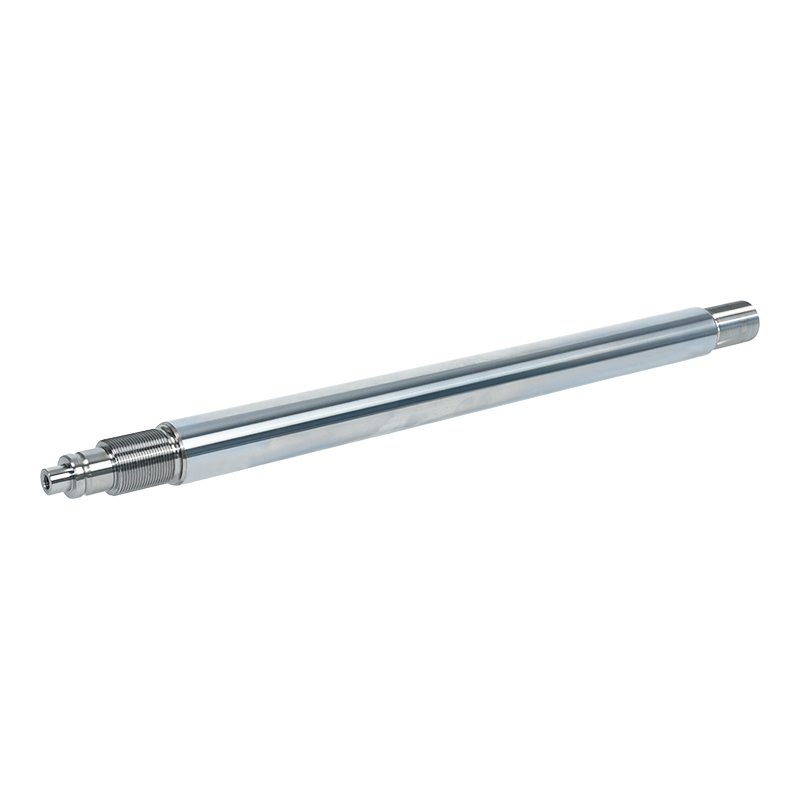
De flesta kvalitetsdiskussioner kring kolvstänger fokuserar på den yttre ytfinishen, eftersom det är det som interagerar med tätningarna. För en hydraulcylinder ihålig kolvstång behöver dock den inre hålytan också uppmärksamhet, särskilt i konstruktioner där hålet bär hydraulvätska eller tjänar som en passage för invändig VVS. En grov eller inkonsekvent inre yta kan skapa turbulens i vätskeflödet, bidra till inre korrosion över tid, och i vissa konstruktioner fungera som en spänningshöjare som minskar utmattningslivslängden inifrån och ut snarare än utsidan in.
Slipning som ett sekundärt efterbehandlingssteg
Många applikationer med ihåliga stång inkluderar en slipning på det inre hålet efter borrning, speciellt för att jämna ut verktygsmärkena som lämnats av borrprocessen. Detta steg hoppas ofta över på billigare ihåliga stänger, vilket är en anledning till att borrytans kvalitet kan variera avsevärt mellan leverantörer även när de externa specifikationerna ser identiska ut.
Varför borrmetoden påverkar mer än bara hålet
Att skapa det inre hålet i en ihålig kolvstång görs vanligtvis genom djuphålsborrning eller pistolborrning, och metoden som används har nedströmseffekter på stångens totala rakhet, inte bara kvaliteten på själva hålet. Djupa hålsborrning genererar betydande värme och skärkraft över en lång, smal bana, och om processen inte är väl kontrollerad, kan borren vandra något utanför mitten när den fortskrider, vilket introducerar både borrningsexcentricitet och en tendens för stången att utveckla en liten kurva när det omgivande materialet omfördelar inre spänningar.
- Pistolborrning tenderar att ge rakare, mer konsekventa hål över långa längder jämfört med standard djuphålsborrning
- Kylvätskeflödet genom borren under processen hjälper till att kontrollera värmeuppbyggnaden och minskar risken för borrvandring
- Avspänningsavlastning av stången efter borrning hjälper till att stabilisera dess slutliga rakhet innan ytterdiametern är färdigbearbetad
- Stavar som borras i en enda kontinuerlig passage visar generellt bättre koncentricitet än de som borras i flera kortare steg
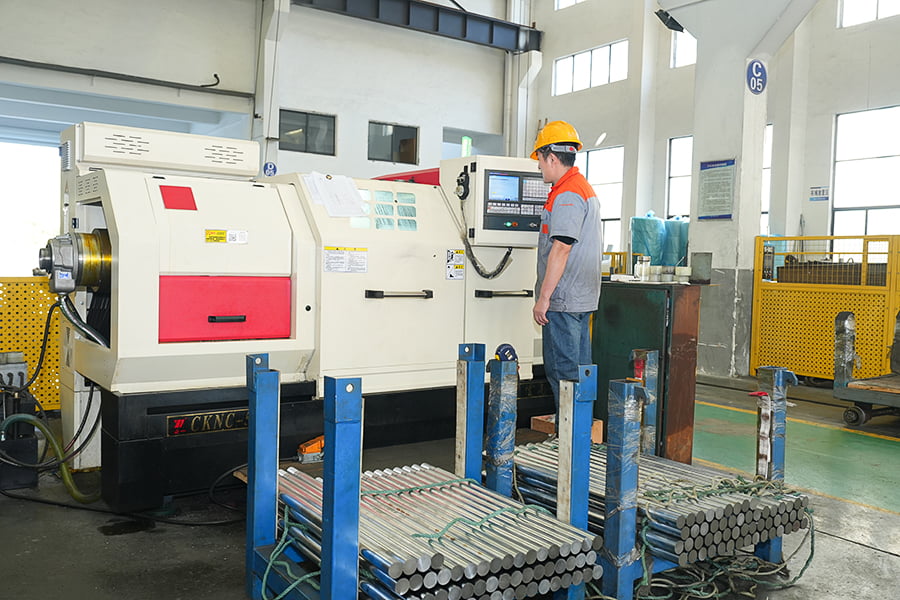
Vi förlitar oss på pistolborrning med kontinuerligt kylvätskeflöde för vår produktion av ihåliga stång i vår Wuxi-anläggning, eftersom problem med hålets rakhet som införts i detta skede är extremt svåra att korrigera senare i processen.
Den inre borrningen kan göra mer än att bara minska vikten
Viktminskning är den vanligaste anledningen till att välja en ihålig kolvstång, men det invändiga hålet öppnar också för funktionella möjligheter som en solid stång helt enkelt inte kan erbjuda. I vissa cylinderkonstruktioner används hålet som en dedikerad passage för hydraulisk vätska, vilket gör att trycket kan nå den bortre änden av en lång cylinder utan att kräva externa rördragningar längs cylinderkroppen. Detta är särskilt användbart i utrustning med begränsad utrymme där det inte är praktiskt att dra externa slangar längs hela längden av en långslagscylinder.
I andra applikationer används hålet för att hysa en sekundär stav eller sensorkabel, såsom en positionsavkännande stav som används för slagåterkoppling i cylindrar som kräver exakt, kontinuerlig positionsövervakning snarare än att förlita sig på enbart externa gränslägesbrytare.
Spänningsbeteende kräver en annan stödstrategi än solida stavar
Eftersom en ihålig kolvstång fördelar material mot ytterväggen snarare än att fylla hela tvärsnittet, skalar inte dess motstånd mot buckling under tryckbelastning på samma sätt som en solid stång gör när diametern ökar. För en given ytterdiameter kommer en ihålig stång i allmänhet att bucklas vid en lägre tryckbelastning än en solid stång, om inte ytterdiametern ökas för att kompensera för det borttagna materialet. Detta är ett viktigt övervägande i applikationer med långa slag, där att enbart förlita sig på viktbesparingarna med en ihålig design utan att justera diametern eller lägga till mellanstöd kan lämna stången underdimensionerad för de faktiska sidobelastningsförhållandena den kommer att möta.
| Designjustering | Effekt på bucklingsmotstånd | Avvägning |
| Öka ytterdiametern | Förbättrar motståndet avsevärt | Minskar viktbesparingar från ihålig design |
| Förtjocka hålväggen | Måttlig förbättring | Ökar vikten något samtidigt som ytterdiametern hålls fast |
| Lägg till stöd för mellanliggande guide | Minskar effektiv knäcklängd | Lägger till mekanisk komplexitet till cylinderaggregatet |
Där en ihålig kolvstång löser problem kan en solid stång inte
Ihåliga spödesigner tenderar att tjäna sin plats i applikationer där antingen vikt eller intern dirigeringsförmåga ger en verklig funktionell fördel, snarare än att väljas enbart som ett lättare alternativ till en solid spö. Långslagscylindrar som används i marin- och hamnutrustning drar ofta nytta av den minskade massan, eftersom lättare rörliga komponenter utsätter mindre belastning för bärande strukturer och minskar dynamisk belastning under drift. Oljefält och gruvutrustning drar ibland fördel av det inre hålet för att leda hydraulvätska eller instrumenteringskablar genom själva stången, vilket förenklar den övergripande systemdesignen.
- Långslagsapplikationer där minskad fram- och återgående massa förbättrar dynamisk prestanda
- Konstruktioner som kräver intern vätskedragning eller kabelpassage genom själva stången
- Utrustning där minimering av strukturell belastning från cylinderns egen vikt är en prioritet
- System som använder interna positionsavkännande stänger som kräver en huspassage inuti kolvstången
Genom de hydrauliska cylinderprojekten vi har stöttat för tillverkare av marin-, hamn- och gruvutrustning, beslutet att specificera en hydraulcylinder ihålig kolvstång har nästan alltid kommit ner till ett av dessa funktionella behov snarare än att viktminskning är den enda avgörande faktorn.