2026-10-09
En belagd kolvstång är en av de komponenter som tyst avgör hur länge en hydraulcylinder håller. Det är den enda rörliga ytan som en cylinder exponerar för omvärlden, och varje stenskott, repa, saltavlagring eller rostgrop som landar på den åker så småningom tillbaka under tätningen och in i oljan. Långt innan en cylinder går sönder i fält har spöytan oftast berättat historien.
Wuxi Qunke Maskiner har byggt hydraulcylindrar, pneumatiska cylindrar och precisionskolvstänger sedan 2008 och beläggningsarbete har varit en del av den dagliga rutinen under större delen av den tiden. Vad som följer är en praktisk genomgång: vad en beläggning egentligen gör på en stav, vilka ytbehandlingar som passar vilka arbetsförhållanden och hur valet samverkar med tätningar, vätska och underhåll.
Mekaniskt överför en kolvstång last från kolven ut genom cylinderhuvudet. Två olika områden av samma del gör två helt olika jobb. Under tätningen är stången en glidyta och dess diametertolerans, rundhet och grovhet avgör om tätningen håller trycket i åratal eller börjar gråta efter några tusen cykler. Utanför cylindern är samma stång en exponerad strukturell yta som är vänd mot regn, damm, grus, salt och nedspolningskemikalier.
En beläggning är hur de två jobben separeras. Basstålet ger styrka och styvhet, medan beläggningen ger hårdhet, låg friktion och korrosionsskydd precis där skadan inträffar.
Kolstål som 1045 och 4140 är stavproduktionens arbetshästar, men obelagda rostar de snabbt i fuktig eller kustnära luft. När rost börjar förvandlas groparna till nötande kanter som rakar bort material från tätningsläppen, och läckaget börjar långt innan något ser uppenbart trasigt ut. Redan innan gropbildning uppstår, höjer torr friktion mellan rent stål och en polyuretan- eller NBR-tätning den lokala temperaturen och påskyndar slitaget.
Rostfritt stål löser korrosionssidan men ger sina egna problem: det är relativt mjukt, benäget att gnaga och dyrt vid stora diametrar. För de flesta hydrauliska och pneumatiska stavar är därför det praktiska svaret ett belagt kol- eller legerat stål, med beläggningen vald för den miljö maskinen faktiskt arbetar i.
Beläggningsnamn kan vara förvirrande eftersom vissa av dem beskriver en familj snarare än ett enda recept. I praktiken faller de vägar som oftast förekommer på kolvstänger in i fyra grupper: elektropläterad krom, komposit elektropläterad lager, termiskt applicerade lager som keramik och laserbeklädnad, och diffusionsbehandlingar som QPQ.
Hård krom är fortfarande standard för allmän hydraulisk service, och av goda skäl. Det elektropläterade skiktet är vanligtvis 20 till 50 mikron tjockt, når ungefär 800 till 1000 HV och erbjuder en mycket låg friktionskoefficient mot vanliga tätningsblandningar. Den kombinationen håller tätningstemperaturerna nere och motstår de små slipande partiklarna som tar sig förbi torkarna.
Dess svaghet är porositet och mikrosprickbildning. I en välsmord inomhusmaskin spelar detta sällan någon roll, men i kustnära eller kemiska miljöer kan korrosion krypa genom de fina sprickorna och lyfta upp lagret underifrån. Det är därför det finns kompositskikt.
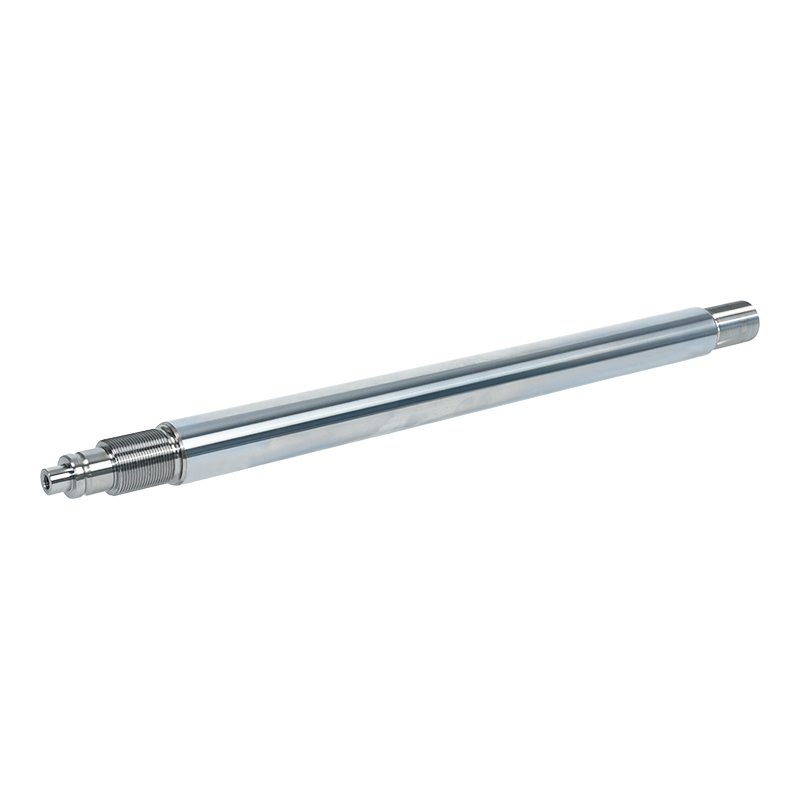
 Hårdförkromad hydraulcylinderkolvstång Elektropläterad krombelagd kolvstång för hydraulcylindrar, tillgänglig i stål och rostfria kvaliteter, med kontrollerad tjocklek och anpassad bearbetning. Visa produkt →
En kompositväg lägger ett mjukare, mer korrosionsbeständigt lager under och ett hårt kromlager ovanpå. Mjölkvit krom som basskikt med hårdkrom över är ett välbekant par, och nickel följt av hårt krom fungerar på samma princip: barriärskiktet blockerar fukt och kemikalier, medan det yttre lagret tar emot slitaget. Båda behöver extra pläteringssteg, längre ledtider och strängare badkontroll, så de är vanligtvis reserverade för utrustning som verkligen lever utomhus eller nära saltvatten.
Quench-polish-quench är en diffusionsbehandling snarare än ett avsatt lager: ytan nitreras i ett saltbad, poleras och oxideras sedan. Eftersom ingenting läggs på toppen, finns det inget lager som kan flaga bort, och dimensionsförändringarna är minimala, vilket gör QPQ attraktiv för tunna stavar och delar som hålls med snäva toleranser. Höljet är grunt, men vanligtvis tiotals mikrometer, så det är inte ett botemedel mot djup mejsling eller kraftig nötning.
Tabellen nedan sammanfattar hur dessa rutter står sig i vardagliga produktionstermer. Siffrorna är typiska intervall snarare än fasta specifikationer, eftersom skikttjocklek normalt avtalas per projekt.
| Beläggningsväg | Typiskt lager | Huvudstyrka | Bäst passform | Poäng att titta på |
|---|---|---|---|---|
| Hårdkromplätering | 20-50 µm | Slitstyrka med låg friktion | Allmänna hydrauliska och pneumatiska cylindrar i måttliga förhållanden | Porer och mikrosprickor kan tillåta korrosion att starta under |
| Mjölkvit krom plus hård krom | Två lager, totalt 30-60 µm | Korrosionsskydd kombinerat med en hård ytteryta | Fukt, kustnära och mobil utrustning | Fler processsteg och hårdare badkontroll |
| Nickel plus hård krom | Två lager, totalt 30-70 µm | Stark barriär mot kemikalier och salt | Marin, kemi och gruvdrift | Nickelbadets kemi måste övervakas noggrant |
| Keramik (plasmaspray) | 100-300 µm | Beständighet mot nötning och hög temperatur | Aggressiv nötning och varma arbetsförhållanden | Behöver diamantslipning; kontrollera tätningsblandningens kompatibilitet |
| Laserbeklädnad | 0,3-2 mm före bearbetning | Tjockt, metallurgiskt bundet slitskikt | Gruvdrift, muddring, marin- och spörenovering | Högre kostnad per detalj och extra bearbetningstillägg |
| QPQ behandling | Diffusionshylsa, 10-30 µm | Slitage- och korrosionsbeständighet med nästan ingen distorsion | Tunna stavar och delar hålls med snäva toleranser | Begränsat falldjup; inte ett botemedel mot djup mejsling |
Miljön svarar vanligtvis på beläggningsfrågan snabbare än någon katalog gör. Om salt, syra eller processkemikalier förekommer är beslutet korrosionsstyrt och barriärskikten flyttas fram. Om sand, malm eller slagg förekommer är beslutet nötningsstyrt och hårdhet plus skikttjocklek spelar större roll.
Där nötning och värme kommer tillsammans, tjänar keramiska beläggningar sin plats. Ett plasmasprutat aluminiumoxid-titanoxidskikt på några hundra mikron är hårdare än krom och tolererar högre yttemperaturer, varför det uppträder på cylindrar som arbetar nära ugnar eller hanterar hett material. Den behöver diamantslipning efteråt för att nå en tätningsvänlig yta, och vissa tätningsblandningar bör ses över innan de utförs.
 Keramisk belagd hydraulcylinderkolvstång Plasmasprayad keramisk beläggning för hydrauliska kolvstänger, erbjuds i kiselnitrid, aluminiumoxid/kiselkarbid och nanokeramiska alternativ för slitage och korrosionsbeständighet. Visa produkt →
En beläggning bedöms aldrig på enbart hårdhet. Grovhet under tätningen är vad tätningen faktiskt känns, så en hård men grov yta kan slita ut en tätning snabbare än en mjukare, slätare. Krom är naturligt slät och förlåtande; keramiska och laserklädda ytor måste slipas och poleras tillbaka till en kontrollerad Ra före montering. Slipriktningen spelar också roll, eftersom spiralmärken kan fungera som små pumpkanaler.
Två produktionsdetaljer är lätta att förbise. Först bör höghållfasta stål bakas efter plätering för att minska risken för väteförsprödning. För det andra ändrar skikttjockleken den färdiga diametern, så sliptillägget måste planeras från början snarare än korrigeras i slutet av linjen.
Våra belagda stavar och stångenheter hamnar i vattenskyddsutrustning, metallurgi, entreprenadmaskiner, fartygs- och hamnutrustning, oljefältsutrustning, gruvmaskiner, pålningsriggar och grävmaskiner. Mönstret är konsekvent: ju hårdare miljö och ju längre underhållsintervall, desto mer rör sig specifikationen från enkelskiktskrom till komposit-, keramiska eller laserklädda ytor.
Laserbeklädnad är den väg vi rekommenderar när slitaget är riktigt stort eller när en dyr spö är värd att rädda istället för att byta ut. Eftersom lagret är metallurgiskt bundet till basmetallen och kan byggas upp till en millimeter eller mer, överlever det stötar och grov nötning som skulle strippa ett tunt elektropläterat lager, och det ger också slitna stavar en andra livslängd.
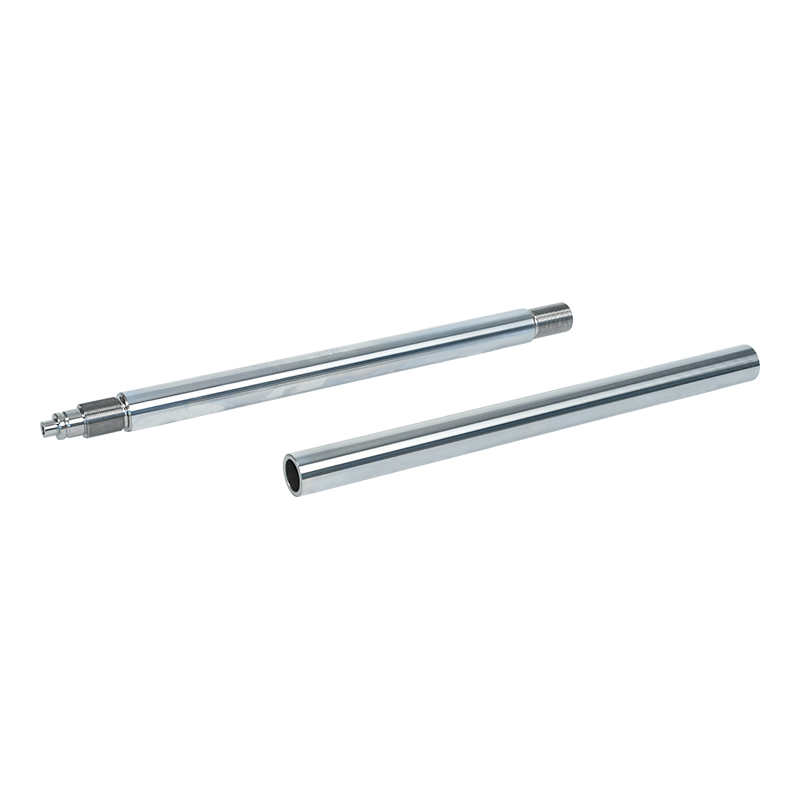
 Laserbeklädnad Cylinderkolvstång Laserklädd kolvstång med nickel-, kobolt- eller järnbaserade legeringsskikt, avslutad med slipning för slitage, korrosion och högtemperaturservice. Visa produkt →
Ingen av dessa beläggningar beter sig förutsägbart utan processdisciplin. Sedan vi fick ISO 9001- och ISO 14001-certifieringen 2011 har vi byggt vår stångproduktion kring CNC-slip- och polermaskiner och intelligenta, miljökontrollerade pläteringslinjer, med beläggningstjocklek, vidhäftning och ytfinish kontrollerade i varje steg snarare än endast vid slutinspektion.
Kapacitet spelar lika stor roll som kontroll. Våra anläggningar täcker nu mer än 25 000 kvadratmeter, och 2022-expansionen lade till en 20 000 kvadratmeter stor anläggning i Wuxi vid sidan av vår Loudi-filial, vilket är det som gör att batchorder och anpassade sammansättningar kan köras på samma våning. Om du vill gå djupare in på bearbetningssidan av historien, vår anteckning om vad som faktiskt gör ett spö exakt förklarar hur tolerans och finish hålls på verkstadsgolvet.
De flesta beläggningsproblem vi ser är specifikationsproblem snarare än produktionsproblem. Några detaljer som skickas med en förfrågan sparar en hel del fram och tillbaka senare:
Med den informationen tar en beläggningsrekommendation vanligtvis ett kort utbyte, och en provstav kan produceras innan hela partiet är belagt.
A belagd kolvstång är en liten del av en maskin och en stor del av dess tillförlitlighet. Att välja det lager som matchar de verkliga arbetsförhållandena, snarare än det som ser mest imponerande ut på papper, är det som håller cylindrarna torra, tätningar intakta och långa underhållsintervaller. Om du är osäker på vilken väg som passar din ansökan, skicka oss arbetsvillkoren så går vi igenom alternativen med dig.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil