2026-09-30
Bom hydrauliska kolvstänger sitta i hjärtat av en maskin som lyfter, når eller placerar en last på höjden. Oavsett om utrustningen är en arbetsplattform, en lastbilsmonterad kran eller en betongbompump, omvandlar stången inuti varje bomcylinder hydraultrycket till kontrollerad rörelse samtidigt som den överlever damm, vibrationer och konstanta lastomkastningar. För köpare och ingenjörer är utmaningen sällan att hitta ett spö som passar; det är att hitta en som håller sina dimensioner, yta och utmattningslivslängd genom år av fältarbete.
En bomcylinder är inte en bänkpress. Dess stav är ofta förlängd långt från cylinderkroppen, vilket förvandlar staven till en konsol som måste motstå böjning såväl som axiell dragkraft. Sidobelastningar från bomkonstruktionen, vinden och skopans eller plattformens vikt översätts alla till böjspänning längs den exponerade längden. Samtidigt möter stången regn, salt, grus och hydraulisk vätskedimma.
Den kombinationen av böjning, korrosion och glidslitage är anledningen till att bomstänger vanligtvis specificeras med snävare rakhetstoleranser, hårdare ytor och bättre korrosionsskydd än cylinderstänger för allmänna ändamål. En stång som uppfyller den nominella diametern men böjer sig under belastning kommer att bryta tätningen, läcka olja och så småningom tvinga en cylinder om.
Det första beslutet vid val av spö är om kroppen ska vara solid eller ihålig. Solida stänger är standard för de flesta bomcylindrar eftersom de erbjuder hög styvhet i ett kompakt hölje. De är enkla att bearbeta, enkla att krom och lätta att inspektera. När cylinderloppet är stort och slaglängden kort, vinner vanligtvis en solid stång på kostnad och tillförlitlighet.
Ihåliga stänger blir attraktiva när vikten spelar roll eller när staven måste bära en inre oljepassage. En ihålig kolvstång kan minska rörlig massa på bommar med lång räckvidd, vilket i sin tur sänker trögheten och förbättrar positioneringsnoggrannheten. Ihåliga oljerör tjänar ett annat syfte: de leder hydraulvätska genom själva stången, vilket förenklar grenrörskonstruktionen på vissa bom- och stödbenskretsar.
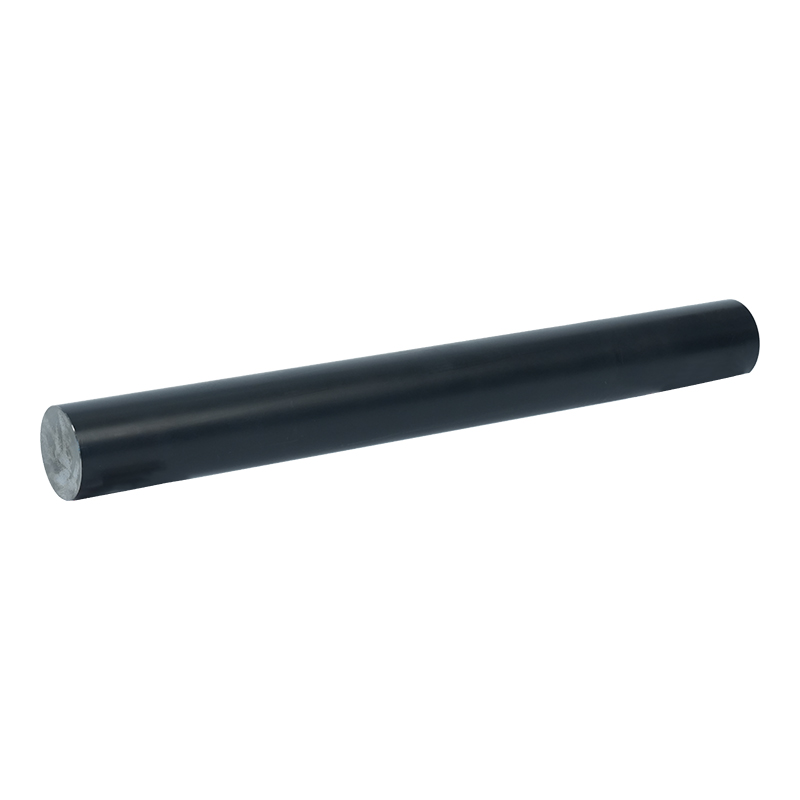
 Precisionsfinished legerat stål massiv kolvstång för hydraulcylindrar Tillverkad av legerat eller rostfritt stål med F5–F9-noggrannhet och Φ20–Φ500 diametrar, denna solida stav stöder bomcylindrar som behöver dimensionell konsistens; valfri hårdförkromning och anpassad bearbetning är tillgängliga. Visa produkt →
För kritiska bomapplikationer ger en solid stång med precision finish den dimensionella konsistens som packboxtätningar och lager är beroende av. Ytfinish, rundhet och rakhet samverkar här, och små avvikelser som är osynliga på ett allmänt spö kan bli läckagevägar på en bom som cyklar tusentals gånger per skift.
Bart stål håller inte länge på en fungerande bom. Ytan på en kolvstång torkas av av tätningar vid varje slag, så den måste vara tillräckligt hård för att motstå nötning och jämn nog för att skydda tätningsläppen. Val av beläggning är därför ett av de mest avgörande besluten i specifikationen.
Hårdkromplätering är fortfarande branschens baslinje. Ett väl applicerat hårdkromlager ger en hård, lågfriktionsyta med god slitstyrka till en rimlig kostnad. Där korrosionsbeständigheten är viktigare, lägger en mjölkvit krom- och hårdkrombeläggning till ett mjukare, mer enhetligt underlag som förbättrar saltsprutningsprestanda. Nickel och hård krombeläggning kombinerar en korrosionsbeständig nickelbarriär med ett hårt krom yttre skikt, som passar offshore, hamn och andra våta miljöer.
För mer krävande arbetscykler erbjuder keramisk beläggning och laserbeklädnad alternativ. Keramiska beläggningar ger hög hårdhet och utmärkt kemisk beständighet, medan laserbeklädnad smälter samman ett metallurgiskt bundet skikt som kan bearbetas och byggas om. QPQ-beläggning, en släcknings-polerings-härdande nitreringsprocess, ger en hård, slitstark yta med minimal förvrängning, vilket är användbart på långa, smala stavar där rakhet är avgörande.
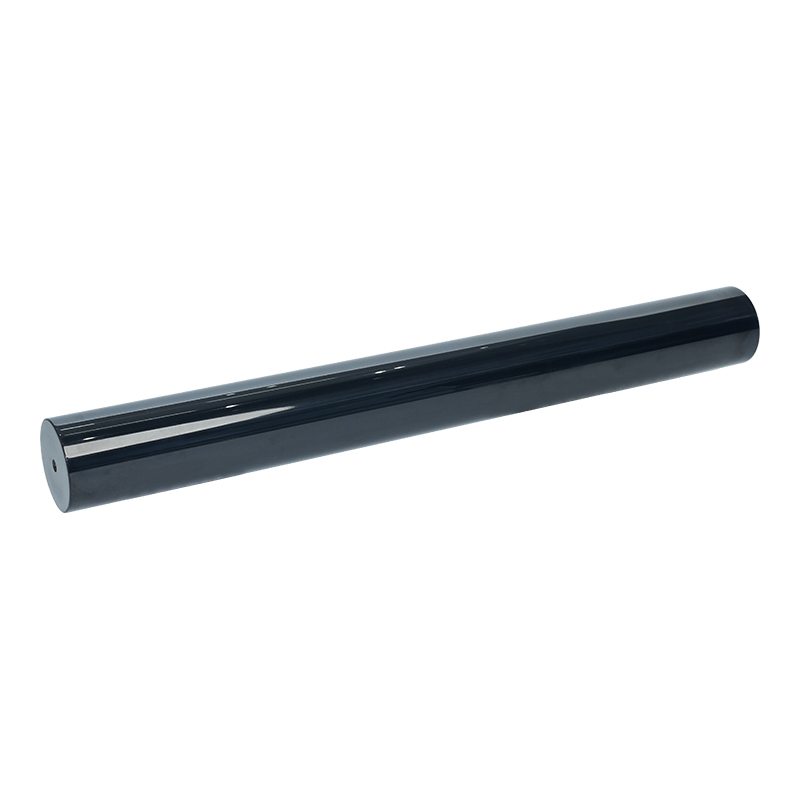
 Hårdförkromad kolvstång för hydraulcylindrar Den här kolvstången är galvaniserad med tät krom och erbjuder hög ythårdhet, slitage- och korrosionsbeständighet och en jämn finish för krävande hydraulcylinderapplikationer som kräver tätning, passning eller dimensionsrestaurering. Visa produkt →
Många bomcylindrar använder inte en vanlig stång. Istället levereras stången som en enhet som inkluderar en ögla, fläns eller gängad ände som redan är ansluten till stångens kropp. Sammanfogningsmetoden påverkar utmattningsstyrka, ledtid och reparationsstrategi.
En smidd stång i ett stycke bildar staven och änden från ett enda smidet stycke, vilket eliminerar svetssömmar i regionen med högst belastning. Detta är det föredragna valet för bomcylindrar med hög belastning där utmattningslivslängden är kritisk. Integral svetsstångskonstruktioner svetsar en separat ände till stångkroppen, vilket ger mer flexibilitet i ändgeometrin och kan vara mer ekonomiskt för medelhöga applikationer. Delade svetsstångskonstruktioner delar upp monteringen i sektioner som svetsas och sedan färdigbearbetas, vilket hjälper när den totala längden överstiger tillgänglig bearbetningskapacitet eller när ändmaterialet måste skilja sig från stångmaterialet.
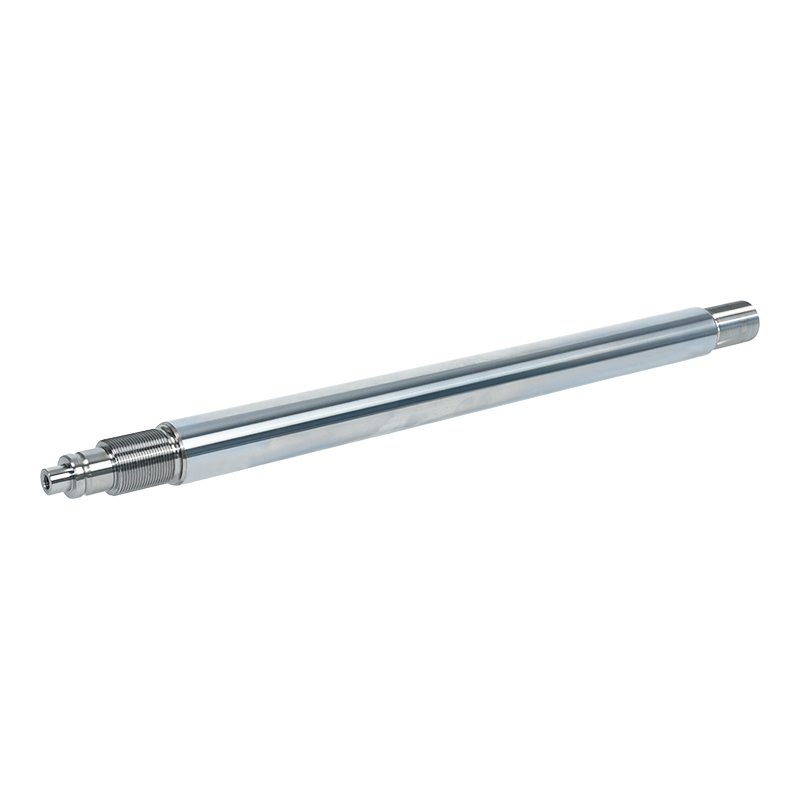
 Smidda endelade hydraulcylinderkolvstångsenheter Tillverkad av integrerad smide utan svets- eller monteringsfogar, ger denna stångenhet i ett stycke kontinuerligt kornflöde, hög utmattningshållfasthet, F5–F9-noggrannhet, valfri hårdförkromning och anpassad bearbetning för krävande cylindrar. Visa produkt →
Spöns prestanda avgörs långt innan delen når maskinen. Stålkemi, värmebehandling, riktning, bearbetning, slipning, polering och beläggning sätter alla sina spår på den slutliga ytan. En leverantör som kontrollerar dessa steg internt har en kortare väg till konsekvent produktion.
I vår egen produktion börjar processen med inkommande materialinspektion och fortsätter genom CNC-slipning, CNC-polering och en intelligent miljöstyrd pläteringslinje. Varje stav kontrolleras med avseende på rakhet, diameter, rundhet och ytjämnhet före beläggning, och kontrolleras sedan igen efter beläggning för tjocklek, vidhäftning och ytdefekter. Företaget har haft ISO 9001 och ISO 14001 certifiering sedan 2011, och fabriken täcker nu över 25 000 kvadratmeter med flera hundra anställda.
Om du vill ha en närmare titt på hur precision faktiskt mäts och bibehålls på en kolvstång, vår artikel om precision kolvstång bearbetning går igenom nyckelparametrarna.
Rätt stång är den som matchar maskinens last-, miljö- och underhållsmodell. Tabellen nedan sammanfattar vanliga bomapplikationer och de stavval som brukar passa dem.
| Ansökan | Typisk stångkropp | Vanlig ytbehandling | Nyckelfokus |
|---|---|---|---|
| Arbetsplattform | Solid, precisionsfinish | Hård krom | Rakhet, sälliv |
| Lastbilsmonterad kran | Solid eller ihålig | Hård krom, nickel-chrome | Böjmotstånd, korrosion |
| Bompump i betong | Solid, hög styvhet | Hård krom, ceramic | Trötthetsliv, nötning |
| Hamn- och offshoreutrustning | Solid eller montering | Nickel-krom, laserbeklädnad | Saltspray, reparerbarhet |
| Grävmaskin med lång räckvidd | Ihålig eller solid montering | Hård krom, QPQ | Vikt, distorsionskontroll |
Hydrauliska kolvstänger med bom är en liten del av en stor maskin, men de bär en oproportionerligt stor del av tillförlitlighetsbördan. En spö som är rak, hård och ordentligt skyddad håller tätningarna vid liv, håller trycket och håller bommen i rörelse på ett förutsägbart sätt. En spö som är underspecificerad blir en återkommande underhållspost.
Om du specificerar spön för en ny bomdesign eller letar efter en leverantör som kan stödja en befintlig flotta, är den praktiska vägen att först definiera belastningsfallet, miljön och det förväntade serviceintervallet, och sedan matcha stångkropp, monteringstyp och beläggning till dessa ingångar. Den sekvensen håller kostnaden där den hör hemma och prestanda där den spelar roll.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil