2026-09-23
An legerat stål solid kolvstång ser enkelt ut på en ritning, och ägnar sedan de kommande tio åren åt att testas av den verkliga världen. Den bär arbetsbelastningen, motstår sidokraft, glider genom tätningen tusentals gånger om dagen och lever i regn, damm, värme och hydraulvätska. Få materialkvaliteten och ytfinishen rätt, och cylindern går tyst i ett decennium. Få dem fel, och samma cylinder börjar gråta olja inom en säsong. Sedan 2008 har vårt team i Wuxi tillverkat hydrauliska och pneumatiska kolvstänger varje arbetsdag, och den här guiden samlar de praktiska poängen vi tar upp med kunderna innan en enda stålstång skärs.
En kolvstång är den rörliga länken mellan kolven inuti cylindertrumman och lasten utanför den. På en solid stång är den länken bearbetad från ett enda stycke stångmaterial snarare än från rör, så tvärsnittet är helt tätt stål från kärnan ut till ytan. Stången är normalt kalldragen eller skalad, sedan centerlös slipad och polerad, och i de flesta fall hårdförkromad för att skapa den släta, hårda ytan som tätningen åker på.
Ordet legering gör riktigt jobb här. Vanligt kolstål kan vara starkt, men element som krom, molybden, nickel, mangan och vanadin förbättrar härdbarhet, härdningsbeständighet och utmattningsprestanda. Den kombinationen är det som låter ett spö hålla sin rakhet och hårdhet genom miljontals belastningscykler istället för att mjukna, skava eller spricka.
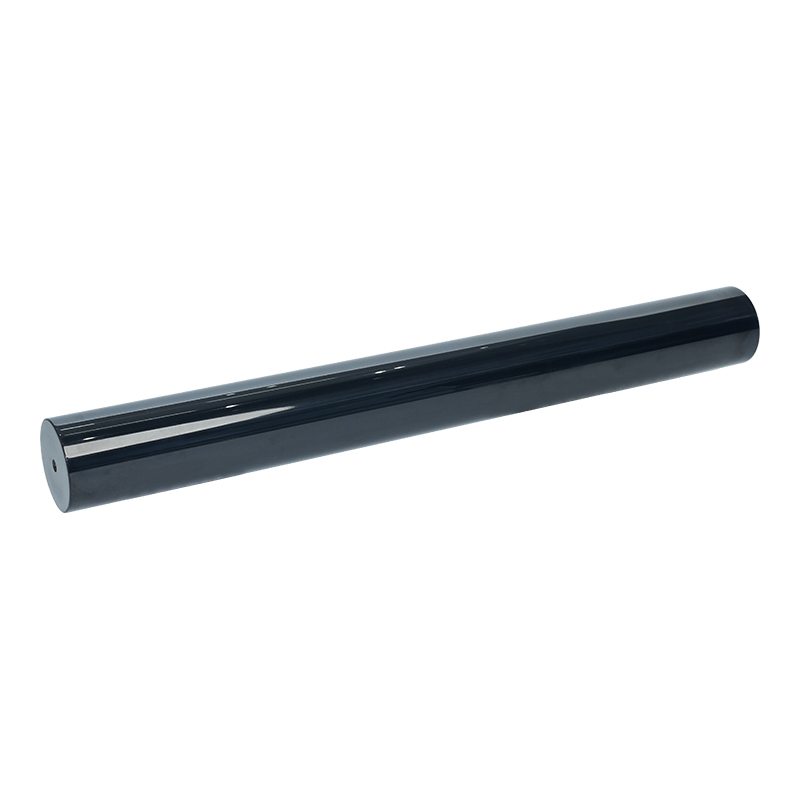
Till standardcylindrar levererar vi en solid stav med slät finish i markskick, utan extra slitlager, så att kunden kan skära, gänga och plåta efter sin egen ritning.
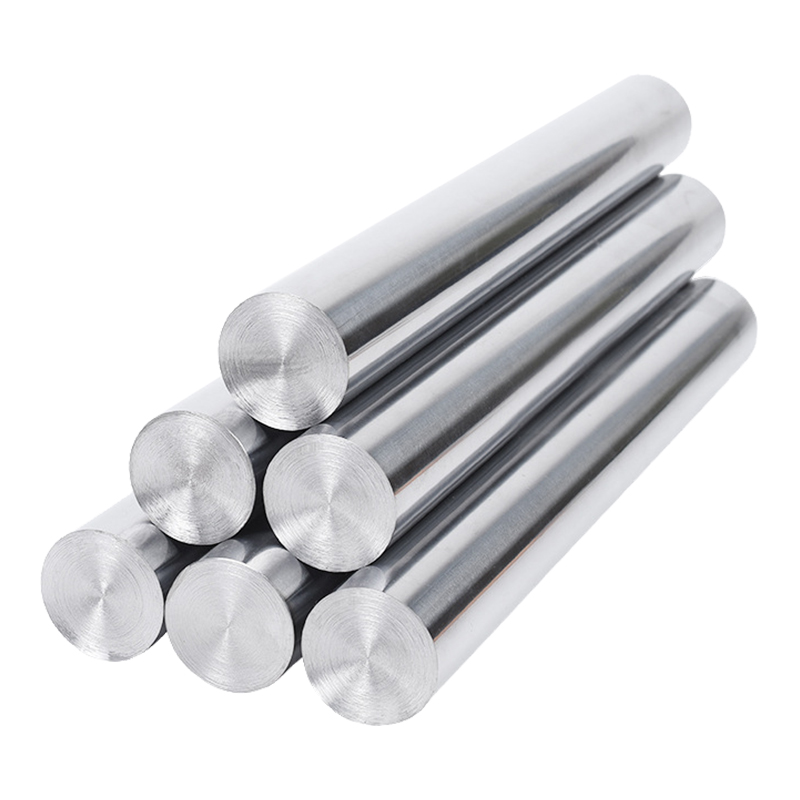 Slät finish rostfritt stål axel kolvstång Solid stav med vanlig finish är ett precisionsbearbetat axelmaterial som används i stor utsträckning i hydrauliska system, pneumatisk utrustning, automationsmaskiner och kraftig transmission ... Visa produkt →
Kolvstänger är tillverkade av legerat stål eller, i korrosiva miljöer, rostfritt stål, med rostfritt normalt reserverat för fall där extrakostnaden motiveras av mediet. För de flesta industricylindrar erbjuder legerat stål den bästa balansen mellan styrka, bearbetbarhet och pris. De betyg som förekommer oftast på våra orderblad är:
Betygsval är en konversation snarare än en uppslagstabell. Diameter, slaglängd, arbetstryck, ostödd längd och förekomsten av slipdamm driver alla beslutet i en eller annan riktning, och det är vanligtvis kombinationen av dem, inte ett enda nummer, som avgör resultatet.
Solida stavar har hög böj- och vridhållfasthet, vilket gör dem till det naturliga valet för att klara stora belastningar och höga arbetstryck. Eftersom hela tvärsnittet bär på spänningen, klarar en solid stång med en given ytterdiameter mer axiell belastning och motstår buckling bättre än en ihålig stång med samma diameter.
Ihåliga spön tjänar sin plats i andra situationer. Att ta bort kärnan minskar vikten, vilket hjälper på långa horisontella axlar och på rörlig utrustning, och hålet kan fungera som en oljepassage i cylindrar som behöver invändig VVS. Vår katalog täcker både ihåliga oljerör och ihåliga kolvstång för just dessa fall.
Om din applikation är en standardcylinder med kraftig dragkraft och måttlig slaglängd, är en stav av massivt legerat stål nästan alltid det enklare och mer hållbara svaret.
Hårdkromplätering förblir arbetshästen för kolvstångsfinishing. Ett typiskt lager på 20 till 30 mikrometer ger en mikrohårdhet i området 800 till 1000 HV, vilket minskar friktionen mot tätningsläppen, motstår repor från luftburet grus och lägger till en barriär mot korrosion. Pläteringen är bara så bra som den som sitter under den, varför slipning och polering innan pläteringstanken är lika viktig som själva tanken.
Dock bör inte alla program som standard vara hårdkrom. I marina, offshore och fuktiga anläggningsmiljöer rekommenderar vi ofta kompositsystem som mjölkvit krom plus hårdkrom, eller nickel plus hårt krom, där korrosionsbeständighet är den begränsande faktorn. Där abrasiv uppslamning, förhöjd temperatur eller kraftig stötbelastning dominerar, kan keramisk beläggning, laserbeklädnad eller QPQ-behandling överleva ett vanligt kromlager med stor marginal.
Vi jämför det huvudsakliga beläggningsalternativ sida vid sida om du vill väga dem mot dina driftsförhållanden.
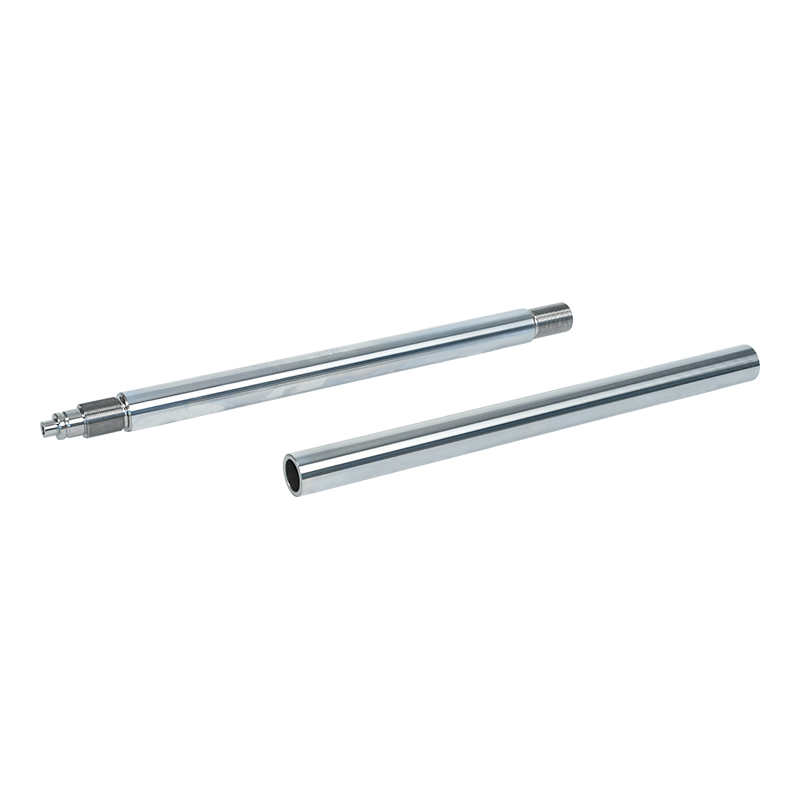
 Hårdförkromad kolvstång Hårdkrombeläggning är en ytbehandling som framställs genom att galvanisera ett tätt kromskikt på ett metallsubstrat. Beläggningen uppvisar utmärkt vidhäftning och enhetlig... Visa produkt →
De flesta tvister om kolvstänger går tillbaka till en specifikation som aldrig skrevs ner. Tabellen nedan listar de parametrar vi bekräftar med varje kund, tillsammans med de intervall vi vanligtvis ser inom industriell hydraulisk service.
| Parameter | Typiskt mål | Varför det spelar roll |
|---|---|---|
| Materialkvalitet | 42CrMo4, 40Cr, 45#, 20MnV6 | Ställer in styrka, härdbarhet och svetsbarhet |
| Kärnhårdhet | 28 till 32 HRC | Balanserar lastkapacitet med seghet |
| Fallhårdhet | 50 till 55 HRC vid induktionshärdning | Motstår bucklor under tätningstryck |
| Kromtjocklek | 20 till 30 mikrometer, upp till 50 för tungt bruk | Drivenheten sliter livslängd och korrosionsskydd |
| Krom mikrohårdhet | 800 till 1000 HV | Motstår skador på nötande partiklar |
| Ytjämnhet | Ra 0,2 till 0,4 mikrometer | Skyddar tätningsläppen och kontrollerar läckage |
| Rakhet | 0,1 till 0,3 mm per meter | Förhindrar sidobelastning och ojämnt tätningsslitage |
| Diametertolerans | h6, h8 eller f7 till ritning | Bestämmer passform med tätning och styrbussning |
Bra spön produceras inte enbart genom inspektion, men inspektion är det som hindrar en dålig batch från att nå löpande bandet. De checkar som oftast betalar sig är enkla:
Vårt eget kvalitetssystem är certifierat enligt ISO 9001 sedan 2011, och vår artikel om vad som faktiskt gör ett spö exakt förklarar hur dessa mätningar översätts till en stång som tätar ordentligt.
De industrier som köper solida stavar av oss delar en egenskap: deras utrustning arbetar hårt, utomhus och har inte råd med oplanerade stillestånd. Huvudapplikationerna inkluderar:
I dessa inställningar förväntas spöet överleva kontaminering, temperatursvängningar och långa arbetscykler, vilket är anledningen till att material- och beläggningssamtalet vid offertstadiet är så viktigt.
Vi arbetar från en anläggning på mer än 25 000 kvadratmeter med flera hundra anställda, och vårt produktionsflöde täcker CNC-slipning, CNC-polering och intelligenta miljökontrollerade pläteringslinjer på en plats. Det betyder att en stav inte skickas ut till en tredje part mellan slipning och plätering, och det betyder också att vi kan flytta mellan vanlig finish och precisionsfinish på samma ritning.
När en kund behöver en snävare diametertolerans, en finare ytfinish eller en specifik koncentricitet mellan stången och kolvsätet, producerar vi det som en precisionsfinish solid stav snarare än att be kunden att kompensera nedströms.
 Precision Finish Legering Stål Solid Kolvstång Den solida staven med precisionsfinish är tillverkad av högkvalitativt legerat stål och rostfritt stål, inklusive 45# stål, 40Cr, 42CrMo och rostfritt stål. Dessa betyder... Visa produkt →
En solid kolvstång av legerat stål är en liten del av en maskin och en stor del av huruvida den maskinen förblir i drift. Att få betyget, hårdheten, beläggningen och dimensionsgränserna definierade innan produktionen startar kostar ett kort samtal. Att upptäcka dem på plats kostar en cylinderombyggnad, ett förlorat skift och en kund som kommer ihåg. Skicka oss din ritning, ditt arbetstryck och miljön spöet kommer att se, så berättar vi ärligt vilken kombination av material och ytbehandling som håller.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil