2026-09-15
En hydraulisk grävmaskin togs ur drift vid 3 000 timmar eftersom dess cylinderstång var urgröplig och hade fått hål på packboxens tätning. Det ursprungliga designmålet hade varit 8 000 timmar. Mätning visade att ytjämnheten hade fördubblats i slitzonen och kromskiktet hade slitits igenom till basstål på två ställen. Felet var inte ett tillverkningsfel. Det var ett spöspecifikationsproblem.
Kolvstången är den enstaka komponenten som mest avgör hydraulcylinderns livslängd. Den överför kraft, styr kolven och tillhandahåller tätningsytan för stångens gland. När stavytan försämras följer tätningsläckage och kontaminering snabbt. Ingenjörer som matchar stavmaterial, beläggning och finish till den faktiska driftsmiljön undviker dessa tidiga misslyckanden. Den här artikeln täcker dessa tre beslut och de praktiska toleranserna bakom dem.
A hydraulisk kolvstång kopplar kolven inuti cylindertrumman till den externa lasten. Det omvandlar vätsketrycket till linjär mekanisk kraft. I drift måste den:
Stången är den enda cylinderkomponenten som utsätts för både hydraulkretsen och den yttre atmosfären. Den dubbla exponeringen är anledningen till att materialval och ytbehandling väger så mycket.
De flesta hydrauliska kolvstänger är bearbetade av medelkolstål som C45 eller motsvarande. Ämnet är induktionshärdat före slipning för att skapa ett slitstarkt ythölje samtidigt som kärnan håller sig tillräckligt hård för att absorbera stötbelastningar. Rostfria stålsorter används när korrosionsbeständigheten uppväger kostnaden, men deras lägre hårdhet innebär vanligtvis att en beläggning måste läggas till för acceptabelt slitage.
Tillverkningssekvensen sätter kvalitetstaket. Stavar svarvas, värmebehandlas, slipas och poleras sedan. Slipning tar bort värmebehandlingsförvrängning och uppnår den rundhet och rakhet som tätningar förlitar sig på. Polering sänker ytjämnheten till ett område som tätningen klarar av under en lång livslängd.
Rakhet spelar lika stor roll som finish. En stav som är rak inom 0,05 mm per meter men som har en grov markyta kommer fortfarande att slita tätningar snabbt. En stav med spegelfinish men 0,2 mm båge skapar ojämn glandbelastning och läckor. Båda parametrarna måste hållas, vilket är anledningen precision kolvstång bearbetning förtjänar noggrann uppmärksamhet innan en specifikation skrivs.
Solida stavar är standard för de flesta cylindrar eftersom de erbjuder den högsta böjstyvheten per kostnadsenhet. Ihåliga stänger förekommer i två situationer: när viktminskning är viktig, till exempel i mobila utrustningsbommar, eller när själva staven måste bära en inre oljepassage. En ihålig stav sparar betydande vikt samtidigt som den behåller det mesta av böjstyvheten med samma ytterdiameter.
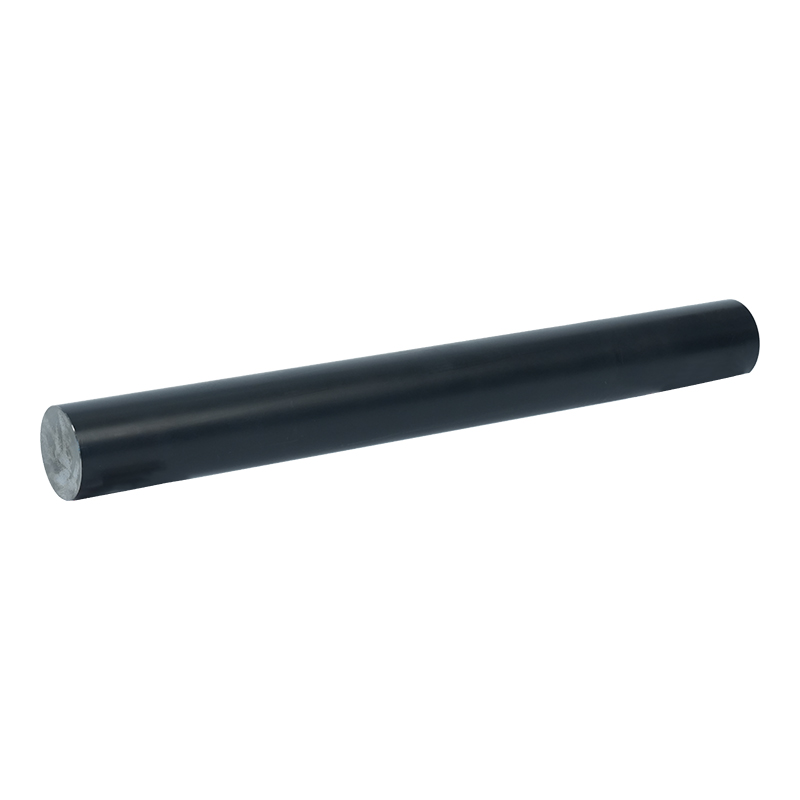
Om designen kräver ett solidt spö med hårt kontrollerad finish och geometri, anger en precisionsfinish med solid spö en tydlig kvalitetsbaslinje. Tillämpningar som behöver en intern oljebana eller reducerad massa är bättre betjänade av en ihålig kolvstång.
 Precision Finish Legering Stål Solid Kolvstång Denna solida stav erbjuder snäv dimensionsnoggrannhet och en slät markyta, vilket stöder pålitlig tätningsprestanda i krävande hydrauliska och mekaniska system, med anpassad bearbetning tillgänglig enligt ritningar. Visa produkt →
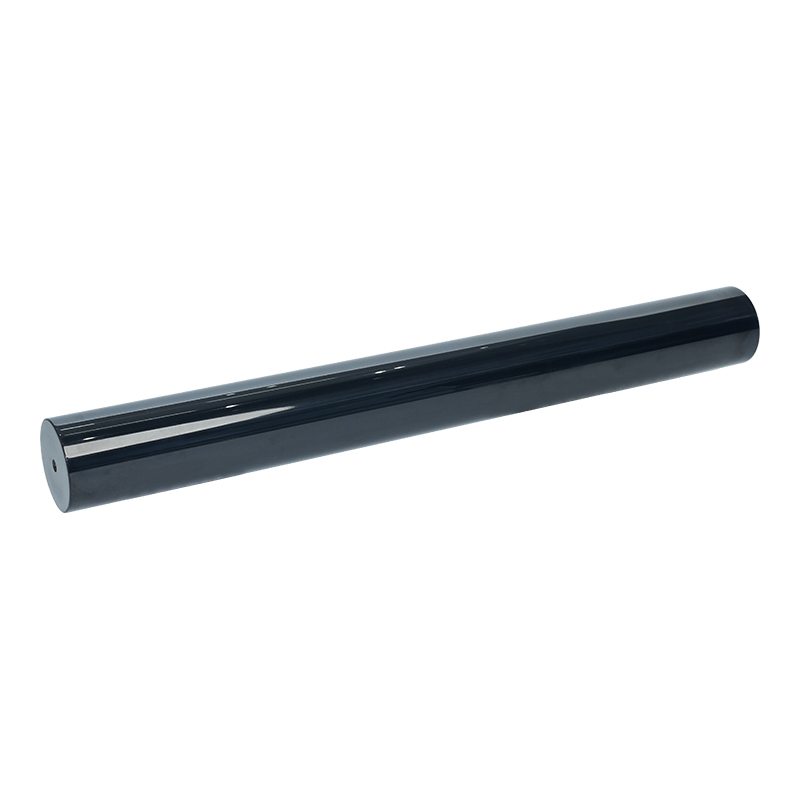
 Hårdförkromad ihålig kolvstång En viktreducerande ihålig design med invändiga kanaler, tillgänglig med hårdförkromning för slitstyrka, lämpad för kompakta hydraulsystem där reducerad massa och dragning behövs. Visa produkt →
Stångtätningar åker direkt på kolvstångens yta. Tätningsläppen behöver en yta som är tillräckligt jämn för att undvika nötande slitage men med tillräckligt med mikroråhet för att bära en smörjande film. I praktiken slipas och poleras hydrauliska kolvstänger till en grovhet på cirka Ra 0,2 till 0,4 µm. Allt grövre sliter tätningsläppen; allt som är betydligt jämnare kan svälta tätningen på olja och öka friktionen.
Rundhet och rakhet styr gapet mellan staven och körteln. Överdriven ovalitet skapar ett brett gap på ena sidan och störningar på den andra. Med tiden ser glandlagret och tätningen ojämn belastning, vilket ger lokalt slitage och så småningom en synlig läckbana. Det är därför spötillverkare håller rundhet och rakhet inom några hundradelar av en millimeter snarare än att förlita sig på enbart ytstruktur.
| Parameter | Typisk specifikation | Effekt på prestanda |
|---|---|---|
| Ytjämnhet Ra | 0,2 till 0,4 µm | Tätningsslitage och friktion |
| Rakhet | Max 0,05 mm/m | Glandlastfördelning |
| Rundhet | Max 0,02 mm | Enhetlig tätningsspalt |
| Diametertolerans | f7 till h8 | Passa med packbox och tätningar |
Bar slipat stål, även induktionshärdat, är inte tillräckligt för de flesta hydrauliska tillämpningar. Staven utsätts för fukt, saltstänk, rengöringskemikalier och slipdamm. Ett beläggningssystem måste ge hårdhet för slitstyrka, korrosionsskydd för basstålet och kompatibilitet med tätningsmaterialet.
Hård krom är branschens baslinje. Den är hård, runt 800 till 1000 HV, har en låg friktionskoefficient mot typiska tätningsblandningar och kan appliceras i kontrollerade tjocklekar från 20 till 50 µm. För rena inomhusmiljöer är hårdkrom det billigaste alternativet med välförstådd prestanda.
I marin- och utomhusutrustning ger ett duplexlager av mjölkvit krom följt av hårt krom bättre korrosionsbeständighet än enlagers hårdkrom. Nickel plus hårt kromsystem beter sig på liknande sätt i saltfyllda förhållanden. Dessa beläggningar kostar mer, men de förlänger serviceintervaller där exponeringen är aggressiv.
Keramiska beläggningar erbjuder avsevärt högre hårdhet och korrosionsbeständighet för applikationer med hög slitage och hög korrosion. Laserbeklädnad applicerar en metallurgiskt bunden överlagring och är också standardvägen för att reparera skadade stavar. QPQ (quench-polish-quench) nitrering ger ett billigare alternativ med goda slitegenskaper, även om det härdade höljet är tunnare.
För de flesta cylindrar för allmänt bruk är en hårdkrombelagd stav fortfarande den praktiska standarden eftersom dess produktionsbeteende är väl dokumenterat och kostnaden per drifttimme är låg.
| Beläggningssystem | Typisk hårdhet (HV) | Korrosionsbeständighet | Typisk tjocklek |
|---|---|---|---|
| Hård krom | 800 till 1000 | Bra | 20 till 50 µm |
| Mjölkvit hårdkrom | 800 till 1000 | Mycket bra | 30 till 60 µm |
| Nickelhård krom | 800 till 1000 | Mycket bra | 30 till 60 µm |
| Keramik | 1000 till 1400 | Utmärkt | 100 till 300 µm |
| Laserbeklädnad | 700 till 900 | Utmärkt | 300 till 1000 µm |
| QPQ | 500 till 700 | Bra | 10 till 30 µm |
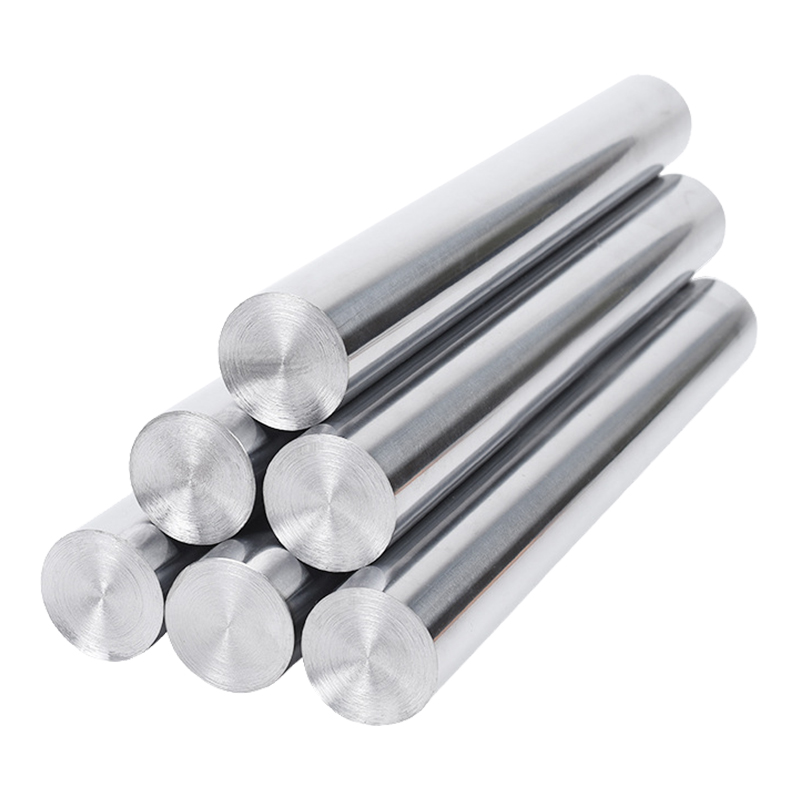
Hårdförkromad kolvstång Elektropläterad krom ger hög hårdhet och korrosionsbeständighet, vilket gör denna stav till en praktisk standard för allmänna cylindrar där dokumenterad prestanda och låg kostnad per drifttimme spelar roll. Visa produkt → Valet av beläggning ändrar den bearbetade stångdiametern, tätningskompatibiliteten och enhetskostnaden. Hårdkrom appliceras med 20 till 50 µm per sida, så basstålet bearbetas underdimension för att ta emot det pläterade lagret. Keramik- och laserbeklädnad kräver olika ytbehandling och vanligtvis en efterbeläggningsslipning för att återställa slutliga dimensioner. Förseglingsförpackningen måste också vara kompatibel med beläggningskemin.
I praktiken, specificera driftmiljön först, cykelfrekvensen andra och kostnadsmålet tredje. En standard hårdkromstav fungerar bra i rena hydrauliska inomhuspressar. Samma spö misslyckas tidigt på ett mudderverk eller en gruvspade. Det är inte en materiell defekt; det är en specifikationsfel.
När du köper stavar, se bortom enhetspriset. Processkontroll driver garantikostnaden för den slutliga cylindern. Fråga om induktionshärdningskonsistens, slipnings- och poleringsförmåga, likformig beläggningstjocklek och dokumenterade inspektionsprotokoll. ISO 9001-certifiering är en baslinje, inte en skillnad.
En leverantör som driver sina egna slip-, polerings- och galvaniseringslinjer har direkt kontroll över parametrarna som bestämmer stavens livslängd, istället för att koordinera flera underleverantörer. Wuxi Qunke Maskiner följer denna integrerade modell och levererar precisionskolvstänger, belagda stänger och kompletta hydraulcylindrar från en enda anläggning som sträcker sig över mer än 25 000 kvadratmeter.
För tekniska maskiner kommer stången in i cylindern som en levererad komponent, och passningen med tätningssystemet måste planeras tidigt. Matchande oljecylindrar i tekniska maskiner är en praktisk läsning för team som slutför stav- och tätningsspecifikationer tillsammans.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil