2026-09-02
I en verkstad avskalas en sliten hydraulcylinder från en hydraulhammare. Stångytan visar längsgående skåror, lätt rost i de korroderade groparna och kromskiktet har flagat nära stavänden. Kundens klagomål är inte nytt: trög rörelse, oljeförorening och upprepade tätningsbyten. Innan du skyller på tätningarna eller cylinderröret, undersök kolvstångens yta. Hårdkromplätering är fortfarande den mest använda lösningen för kolvstångsskydd eftersom den ger en kombination av hårdhet, korrosionsbeständighet och låg friktion som få andra ytbehandlingar kan matcha i värde för pengarna.
Hårdkromplätering är en process för elektroavsättning av ett tunt lager krom på stålsubstratet. För en kolvstång har detta lager tre viktiga uppgifter: det motstår nötande slitage från tätningssystemet, det skyddar kolstålet från fukt och kemikalier, och det håller den dynamiska friktionen mellan stång och tätningar tillräckligt låg för smidig drift.
Själva kromskiktet är extremt hårt. I praktiken mäter hårdkrombeläggningar vanligtvis 68 till 72 HRC, eller ungefär 900–1100 HV. Den hårdheten är anledningen till att en pläterad stav kan hantera hundratusentals cykler utan att förlora sin diameter. Det gör också att spöet kan användas i aggressiva miljöer där damm, slipmedel och vatten finns.
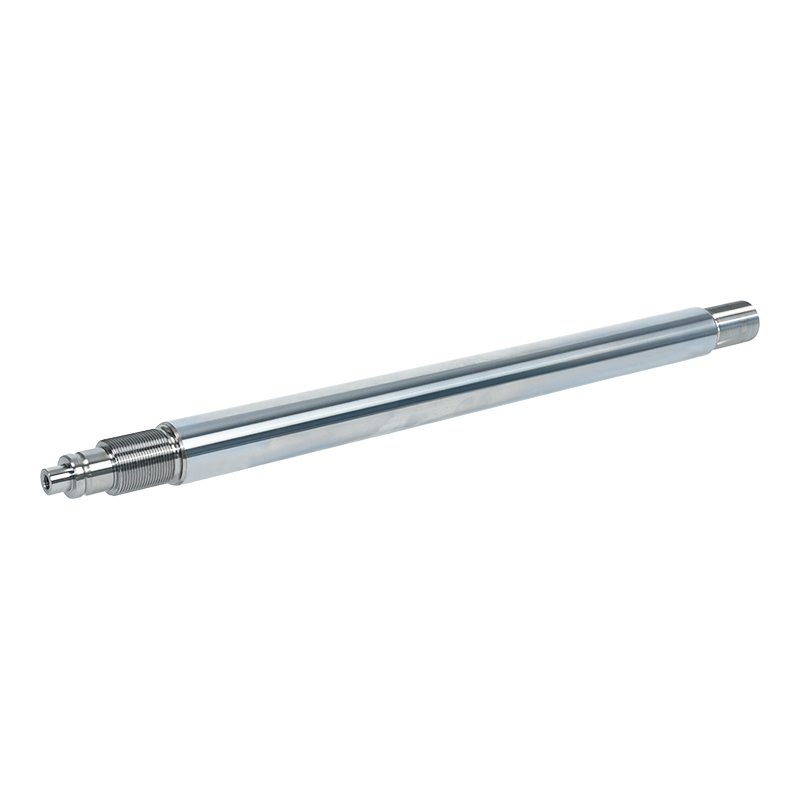
 Hårdförkromad kolvstång för slitstyrka Denna kolvstång har en hårdkrombeläggning med hög ythårdhet, vilket ger utmärkt slitstyrka och hållbarhet i krävande miljöer. Den kan också renoveras genom omplätering, vilket erbjuder en kostnadseffektiv lösning för slitna stavar. Visa produkt →
A hårdkromad kolvstång handlar inte bara om ythårdhet. Beläggningen är också ett praktiskt sätt att rusta upp använda spön. Om en stav är sliten men fortfarande rund kan den pläteras om och slipas om till originalstorlek, vilket ofta är mer kostnadseffektivt än att köpa en ny del.
Inte all hårdförkromning är identisk. Skillnaden mellan ett spö som håller i två år och ett som håller tio år ligger ofta i några mätbara värden. Det här är specifikationerna du bör kontrollera med leverantören.
| Specifikation | Typiskt intervall | Vad det påverkar |
|---|---|---|
| Beläggningens hårdhet | 68–72 HRC (≈900–1100 HV) | Slitstyrka och nötningslivslängd |
| Beläggningstjocklek | 10–30 µm för standardservice; 30–50 µm för tunga förhållanden | Korrosionsskydd, slitagemarginal och total livslängd |
| Ytjämnhet (Ra) | 0,1–0,2 µm efter polering | Tätningskompatibilitet och friktionsbeteende |
| Beläggningsvidhäftning | Ingen flagning eller flagning i ett 90° böjtest | Långsiktig hållbarhet under dynamiska belastningar |
| Diametral tolerans | h7 eller ett smalare anpassat sortiment, som matchar styrningen och tätningarna | Montera in cylindern och tätningsprestanda |
När en leverantör inte kan ange dessa siffror köper du en okänd. Fråga efter testmetoden eller den interna standarden bakom varje värde. En spö som uppfyller dessa intervall är mer sannolikt att ge förutsägbar livslängd.
Innan krom når stålet måste stången bearbetas till rätt diameter och ytfinish. Själva pläteringsprocessen inkluderar normalt avfettning, syrarengöring, omvänd etsning, krombadavsättning, sköljning och slutlig polering. Varje steg påverkar den slutliga vidhäftningen och tjockleksfördelningen.
Hos en erfaren tillverkare styrs denna process med dedikerad utrustning. Till exempel används CNC-slipmaskiner och CNC-polermaskiner för att uppnå den erforderliga precisionsbearbetningen före plätering. En smart miljömässig galvaniseringsproduktionslinje hjälper till att upprätthålla en konsekvent badkemi, vilket direkt påverkar beläggningens hårdhet och enhetlighet. Detta är en anledning till att en spö med samma materialspecifikation kan bete sig olika från en leverantör till en annan.
Kvalitetskontroll utförs vanligtvis på batchbasis. En bra leverantör kontrollerar beläggningens tjocklek med en magnetisk tjockleksmätare, mäter hårdheten på ett prov, utför ett vidhäftningstest och kan inspektera för porositet. Be om ett intyg om överensstämmelse eller en testrapport när du köper.
Hårdkromplätering är baslinjen, men det är inte det enda alternativet. Valet beror ofta på miljön och kostnadsmålet.
För marin eller mycket fuktig utrustning är en duplexbeläggning som mjölkvit krom följt av hård krom populär. Det mjölkvita underlaget förbättrar korrosionsbeständigheten, medan det hårdkromade toppskiktet ger slitytan. Denna kombination är vanlig för offshore- och hamnutrustning.
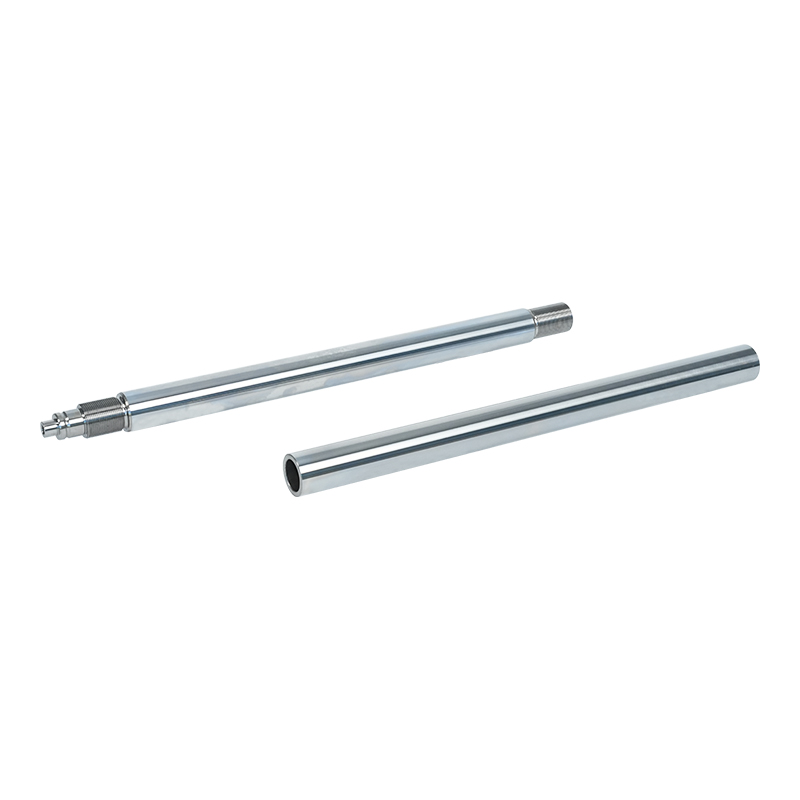 Mjölkvit och hårdkromad hydraulisk kolvstång Denna kolvstång kombinerar ett mjölkvitt underskikt med ett hårdkromskikt, och erbjuder förbättrad korrosionsbeständighet för marin eller hög luftfuktighet, samtidigt som den bibehåller slitstyrkan för pålitlig prestanda. Visa produkt →
En annan etablerad väg är nickel plus hårt krom. Nickelmellanskiktet ger bättre motståndskraft mot kemiska angrepp, speciellt i sura eller höga temperaturer. Detta beläggningssystem är ofta specificerat för mineralbearbetning och vissa hydrauliska tillämpningar.
Nickel och hård krombelagd hydraulisk kolvstång Med ett nickelunderlag och ett toppskikt av hårt krom ger denna kolvstång förbättrad kemisk beständighet i sura eller höga temperaturer, vilket gör den lämplig för mineralbearbetning och krävande hydraulsystem. Visa produkt → Alternativ som keramisk beläggning, laserbeklädnad och QPQ väljs när applikationen kräver ännu högre hårdhet, bättre värmebeständighet eller en helt annan ytkemi. Dessa är mer specialiserade och vanligtvis dyrare än hård krom. För många hydraulcylindrar gynnar pris-prestandabalansen fortfarande hårdförkromning.
Hårdkromade kolvstänger används överallt där hydrauliska eller pneumatiska cylindrar utsätts för kontinuerlig rörelse och bestraffande förhållanden. De viktigaste sektorerna inkluderar anläggningsmaskiner, gruvutrustning, metallurgiska anläggningar, hamn- och fartygsmaskiner, vattenskyddsprojekt och oljefältsutrustning. Den röda tråden är höga arbetscykler, nötande föroreningar och exponering för väder och vind.
En leverantör som arbetar direkt med utrustningstillverkare kommer att ha bättre koll på vad dessa industrier efterfrågar. Till exempel kommer en tillverkare med etablerade relationer med ledande tillverkare av entreprenadmaskiner att känna till toleranserna och testkraven för grävmaskinscylindrar. Denna typ av erfarenhet visar sig i konsistensen på de levererade spöna.
För att undvika dyra överraskningar, ha dessa punkter i åtanke.
Först, definiera arbetsmiljön. Är cylindern utsatt för havsvatten, surt gruvvatten eller hög luftfuktighet? Svaren avgör beläggningstjockleken och om det räcker med ett enda hårdkromlager.
För det andra, ange toleransen. Hårdkromplätering ger en mätbar tjocklek till staven. Behöver du en färdig diameter på 40 mm ska pläteringstjockleken ingå i sliptillägget. Det är här erfarna leverantörer sparar tid.
För det tredje, titta på dokumentationen. En pålitlig stångtillverkare bör kunna tillhandahålla materialcertifikat, rapporter om pläteringstjocklek och certifiering av kvalitetssystem som ISO 9001 och ISO 14001. Dessa certifieringar indikerar att leverantören har en kontrollerad, repeterbar process.
För det fjärde, överväg totalkostnad, inte enhetspris. Ett spö med tjockare krom och en polerad yta kan kosta mer i förväg men kan förlänga livslängden med flera gånger. I tunga maskiner kan en enda oplanerad reparation lätt överstiga den initiala kostnadsbesparingen från ett billigare spö.
Slutligen, bekräfta produktionskapaciteten. Om du behöver en stadig tillgång på kolvstänger, fråga om leverantörens fabriksstorlek och produktionsplanering. En tillverkare med en större anläggning och en processkedja i flera steg kan ge mer tillförlitliga ledtider.
Att välja en hårdkromad kolvstång är inte en övning för att välja det lägsta priset. Det handlar om att matcha beläggningen efter dina arbetsförhållanden och lita på en partner med verklig processkontroll. När stången är korrekt pläterad blir den den tysta komponenten som håller ditt hydraulsystem igång dag efter dag.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil