2026-07-09
Om du arbetar med hydrauliska eller pneumatiska cylindrar vet du redan att kolvstången är en av de mest kritiska komponenterna i hela systemet. Det är den del som överför kraft från kolven till den yttre belastningen, och den gör detta samtidigt som den utsätts för höga tryck, konstant rörelse och ofta hårda miljöförhållanden. A solid kolvstång – till skillnad från en ihålig eller rörformad stång – är en enda, oavbruten metallbit som löper från kolven genom cylinderhuvudet till omvärlden. I den här guiden kommer vi att täcka vad solida kolvstänger är, vilka material de är gjorda av, hur de tillverkas, vilka specifikationer som spelar roll och hur du väljer rätt för din applikation.
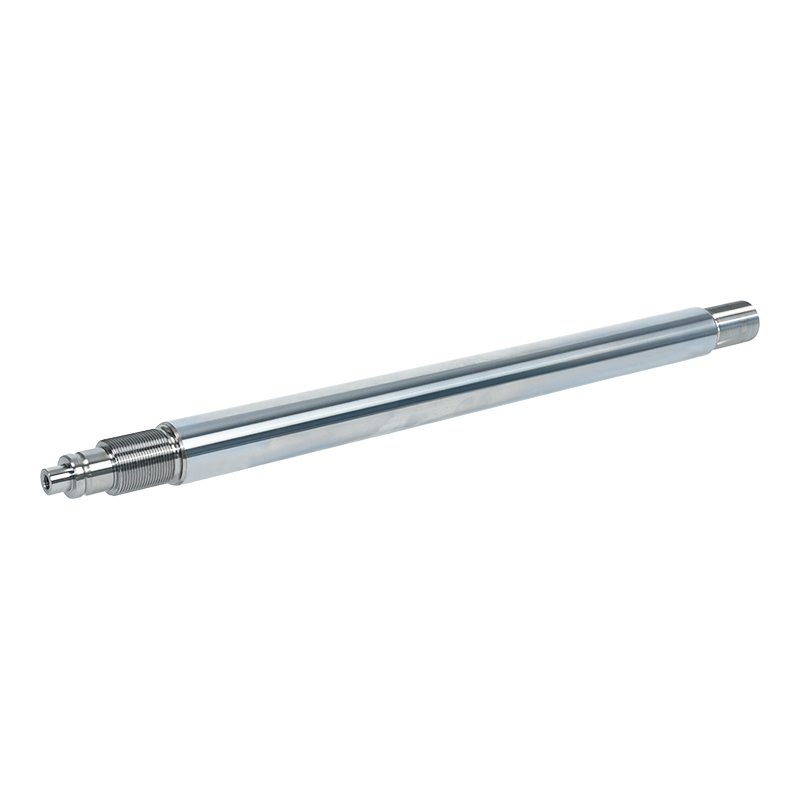
A solid kolvstång är en cylindrisk metallstång som förbinder kolven inuti en cylinder med den externa mekanismen som drivs. Det kallas "solid" eftersom det är tillverkat av ett enda stycke material - vanligtvis höghållfast stål - utan någon ihålig kärna eller inre passage. Stången sträcker sig genom cylinderhuvudet, där den är tätad av en gland för att förhindra att vätska eller gas läcker ut, och överför den linjära rörelsen och kraften som genereras av kolven till den yttre belastningen.
Den solid kolvstång utsätts för betydande mekaniska påfrestningar: drag- och tryckkrafter, böjmoment, sidobelastningar och utmattning från upprepad cykling. Den måste också motstå slitage från stångtätningen och korrosion från driftsmiljön. Det är därför det är helt avgörande att välja rätt material, ytfinish och tillverkningsprocess för tillförlitlig drift.
Den material you choose for your solid kolvstång direkt påverkar dess styrka, hållbarhet och kostnad. Här är de vanligaste materialen som används i branschen.
Mellankolstål är det mest använda materialet för hydrauliska kolvstänger . Klass C45 (DIN) eller 1045 (AISI) är standardvalet. Den erbjuder en bra balans mellan styrka och seghet, med draghållfasthet vanligtvis runt 600–700 MPa. När den är ordentligt härdad och härdad ger den utmärkt utmattningsmotstånd till en rimlig kostnad. De flesta kolstålstavar är induktionshärdade och krompläterade för att förbättra ythårdheten och korrosionsbeständigheten.
För mer krävande applikationer där högre draghållfasthet och bättre härdbarhet krävs, används legerade stål som 42CrMo4 (DIN) eller 4140 (AISI). Dessa material erbjuder draghållfastheter upp till 1 000–1 200 MPa efter korrekt värmebehandling. De används ofta i tunga maskiner, mobil hydraulik och applikationer där stången måste motstå höga sidobelastningar eller stötkrafter.
I korrosiva miljöer – som marina applikationer, livsmedelsbearbetning eller kemiska anläggningar – är rostfritt stål det självklara valet. Rejäla kolvstänger tillverkad av 304 eller 316 rostfritt ger utmärkt korrosionsbeständighet vid måttliga hållfasthetsnivåer. För högre hållfasthet kan nederbördshärdande kvaliteter som 17-4 PH uppnå draghållfastheter över 1 300 MPa samtidigt som god korrosionsbeständighet bibehålls. Avvägningen är betydligt högre kostnad jämfört med kolstål.
Vissa pneumatiska kolvstänger och avancerade hydrauliska stavar är gjorda av nitrerat stål. Nitrering är en ythärdningsprocess som sprider kväve in i ytskiktet, vilket skapar ett hårt, slitstarkt hölje utan behov av separat förkromning. Nitrerade stavar erbjuder utmärkt slitstyrka och utmattningshållfasthet, men nitreringsprocessen ökar kostnaden.
Den production of a high-quality solid kolvstång innebär flera noggrant kontrollerade steg. Varje steg påverkar spöets slutliga prestanda och livslängd.
Den process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
Den bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
Den rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Beroende på material och tillämpning kan stången kylas och härdas för att uppnå de önskade mekaniska egenskaperna. För kolstålstavar appliceras ofta induktionshärdning på ytskiktet för att öka slitstyrkan samtidigt som en seg, seg kärna bibehålls.
Efter värmebehandling slipas stången utan centrum för att uppnå den slutliga diametern med snäva toleranser – vanligtvis inom ±0,02 mm eller bättre. En fin ytfinish på Ra 0,2–0,4 µm uppnås genom efterföljande polering. Denna släta yta är avgörande för tätningens livslängd; en grov yta kommer snabbt att slita ut stångtätningen och orsaka läckor.
För förkromade kolvstänger , är ett lager av hård krom elektropläterad på markytan. Kromskiktet ger utmärkt slitstyrka, låg friktionskoefficient och skydd mot korrosion. Typisk kromtjocklek är 20–50 µm, och plätering följs ofta av en efterbehandling (superfinishing eller polering) för att uppnå den slutliga ytråheten.
Den finished solid kolvstång inspekteras för dimensionell noggrannhet, ytfinish och rakhet. Hårdhetstester och, i vissa fall, oförstörande testning (som inspektion av magnetiska partiklar) utförs för att upptäcka ytdefekter. Stängerna beläggs sedan med en rostskyddande olja och förpackas för transport.
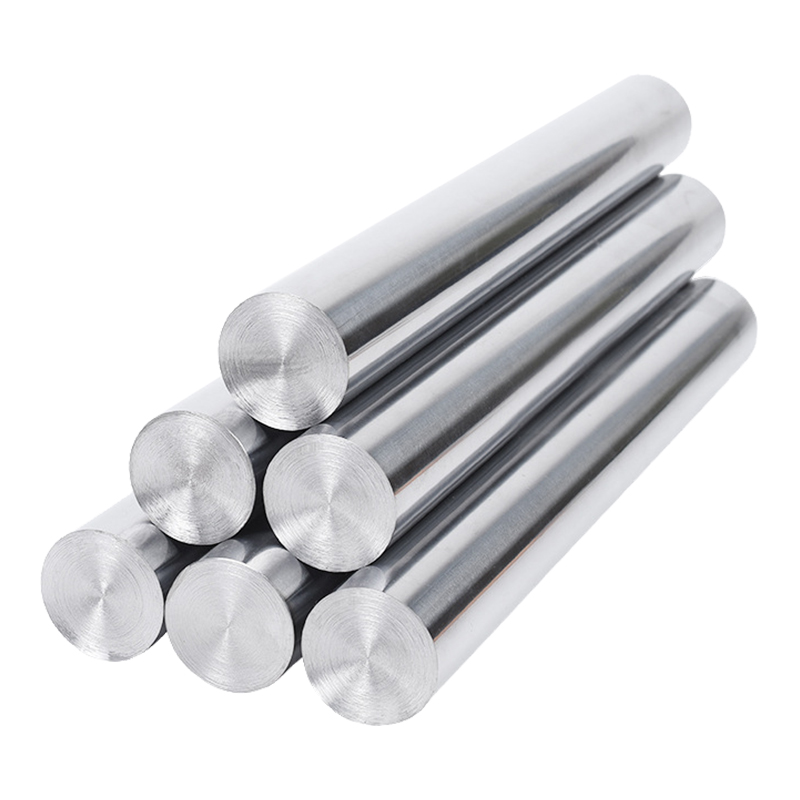
När du specificerar eller köper en solid kolvstång , flera tekniska parametrar är viktiga. Här är en uppdelning av de viktigaste.
| Specifikation | Typiska värden | Varför det spelar roll |
| Diametertolerans | ±0,01 – ±0,02 mm | Snäv tolerans säkerställer korrekt tätningspassning och förhindrar läckage |
| Ytjämnhet (Ra) | 0,2 – 0,4 µm | Slät yta minskar tätningsslitage och förlänger cylinderlivslängden |
| Chrome Tjocklek | 20 – 50 µm | Tillräcklig kromtjocklek säkerställer långvarigt slitage- och korrosionsskydd |
| Ytans hårdhet | 600 – 750 HV (efter induktionshärdning) | Hård yta motstår repor och slitage från tätningar och föroreningar |
| Draghållfasthet | 600 – 1 200 MPa (beroende på material) | Bestämmer spöets bärförmåga och säkerhetsmarginal |
| Rakhet | ≤ 0,3 mm per meter | En böjd stång orsakar ojämnt tätningsslitage och cylinderbindning |
| Rundhet | ≤ 0,02 mm | Orunda stavar orsakar lokalt tätningsslitage och läckage |
Medan solid kolvstångs är de vanligaste, ihåliga stavar används i vissa applikationer. Så här jämför de.
| Funktion | Solid kolvstång | Ihålig kolvstång |
| Vikt | Tyngre (helt fast material) | Lättare (ihålig kärna sparar vikt) |
| Styrka-till-vikt-förhållande | Lägre | Högre (bättre för flyg-, mobilapplikationer) |
| Böjningsmotstånd | Högre (fast tvärsnitt motstår buckling bättre) | Lägre (thin wall is more susceptible to buckling under compression) |
| Tillverkningskostnad | Lägre (simpler to produce) | Högre (kräver borrning/trepanering, mer komplex bearbetning) |
| Vanliga applikationer | Allmän hydraulik, pneumatik, tunga maskiner | Flyg, mobil utrustning, viktkänsliga applikationer |
För most industrial applications, solid kolvstångs är standardvalet på grund av deras enkelhet, styrka och kostnadseffektivitet. Ihåliga stavar är bara värda att överväga när viktminskning är en kritisk prioritet.
Rejäla kolvstänger finns i en mängd olika industrier och utrustning. Här är några av de vanligaste applikationerna.
Detta är den överlägset största applikationen. I hydrauliska system – från grävmaskiner och kranar till pressar och formsprutningsmaskiner – är hydraulisk kolvstång överför det hydrauliska trycket till linjär kraft. Dessa stavar måste klara höga tryck (upp till 350 bar eller mer) och fungerar ofta i tuffa utomhusmiljöer.
I pneumatiska system som används i fabriker och automationsutrustning, solid kolvstångs är standard. De lägre trycken (vanligtvis 6–10 bar) tillåter lättare stavar, men de höga cykelhastigheterna (upp till flera cykler per sekund) kräver utmärkt ytfinish och slitstyrka för att bibehålla tätningens livslängd.
Utrustning som grävmaskinsarmar, bulldozerblad och stenbrytare använder kraftigt solid kolvstångs . Dessa applikationer utövar extrema belastningar, stötkrafter och nötande miljöer. Stavar i denna sektor är vanligtvis gjorda av legerat stål, induktionshärdade och kraftigt förkromade.
Traktorer, skördare och sprutor använder alla hydraulcylindrar med solid kolvstångs . Dessa stavar måste motstå korrosion från gödningsmedel och kemikalier, vilket gör att rostfritt stål eller kraftigt skyddat kolstål är det bästa materialet.
Förklifts, aerial work platforms, and material handling equipment rely on solid kolvstångs i sina lyftcylindrar. Vikt är en faktor här, så vissa tillverkare använder ihåliga stavar, men solida stavar är fortfarande vanliga på grund av deras överlägsna bucklingsmotstånd.
Bilproduktionslinjer använder tusentals pneumatiska och hydrauliska cylindrar. Rejäla kolvstänger i dessa applikationer är de vanligtvis mindre i diameter och precisionsbearbetade för höghastighetsdrift med hög cykel.
Induktionshärdning är en värmebehandlingsprocess som vanligtvis tillämpas på hydrauliska kolvstänger . Här är varför det är så viktigt.
Induktionshärdning härdar selektivt endast stavens ytskikt – vanligtvis till ett djup av 1–3 mm – samtidigt som kärnan lämnas i ett segt, formbart tillstånd. Ythårdheten når 600–750 HV, vilket avsevärt förbättrar slitstyrkan mot stångtätningen och eventuella nötande partiklar som kan förekomma. Det härdade lagret ger också en starkare grund för krompläteringen, vilket förhindrar att kromet "äggskal" eller flagnar av under tung belastning.
Den induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
Den overwhelming majority of hydrauliska kolvstänger är hårdkromade. Kromplätering ger en hård yta med låg friktion som dramatiskt minskar slitaget på både staven och stavtätningen. Det ger också utmärkt korrosionsbeständighet.
Typisk hårdkromtjocklek för kolvstänger är 20 till 50 µm. Tjockare krom är inte nödvändigtvis bättre – bortom en viss punkt blir kromskiktet skört och kan spricka under påfrestningar. Pläteringsprocessen måste kontrolleras noggrant för att säkerställa enhetlig tjocklek, god vidhäftning och minimal porositet.
För particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Även den bästa solid kolvstång kommer inte att hålla länge om det inte är ordentligt underhållet. Här är vad du bör göra för att förlänga livslängden på dina cylinderstänger.
Inspektera stavytan regelbundet för tecken på skåror, gropbildning eller korrosion. Även mindre repor kan leda till tätningsläckage. Om du märker skada, undersök orsaken – det kan vara förorening i cylindern, felinställning eller otillräcklig prestanda för torkartätningen.
Den external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
Den wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Hydraulcylindrar smörjs vanligtvis av själva hydraulvätskan. Men i pneumatiska cylindrar, eller i applikationer där cylindern används sällan, kan du behöva applicera ett lätt lager med lämplig olja på den exponerade stången för att förhindra korrosion. Var noga med att inte överdriva – för mycket olja kan dra till sig smuts.
En av de vanligaste orsakerna till för tidigt stavfel är sidobelastning – när cylindern är felinriktad med belastningen. Detta gör att staven böjs eller slits ojämnt, vilket snabbt förstör staven och tätningarna. Kontrollera alltid cylinderinriktningen under installationen och gör justeringar vid behov.
Att välja rätt leverantör för din solid kolvstång är lika viktigt som att välja rätt specifikationer. Här är några faktorer att ta hänsyn till.
A solid kolvstång kan verka som en enkel komponent, men det är en av de mest kritiska delarna av alla hydrauliska eller pneumatiska system. Att få materialet, tillverkningsprocessen och specifikationerna rätt kan betyda skillnaden mellan år av problemfri drift och frekventa, kostsamma stillestånd.
När du väljer en solid kolvstång , skär inte hörn. Välj rätt material för din miljö, ange lämplig hårdhet och kromtjocklek och samarbeta med en leverantör som kan tillhandahålla nödvändig kvalitetsdokumentation. Och när spöet är i drift, underhåll det ordentligt – håll det rent, övervaka för slitage och åtgärda eventuella problem innan de blir stora problem.
Med rätt val och rätt vård, en hög kvalitet solid kolvstång kommer att leverera pålitlig prestanda i flera år, hålla din utrustning igång smidigt och dina produktionslinjer i rörelse.
Kontakta oss
+86-137-0618-5800
Nr. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu-provinsen
Hör av dig
Mobil